La guida completa all'approvvigionamento e alla gestione dei componenti per l'automazione in una catena di approvvigionamento in crisi
L’approvvigionamento è diventato una delle attività più complesse nelle operazioni industriali, e solide strategie di approvvigionamento sono ormai fondamentali per garantire il funzionamento di uno stabilimento. Secondo i dati di monitoraggio di Resilinc, nel 2024 le interruzioni della catena di approvvigionamento globale sono aumentate del 38% rispetto all’anno precedente, con il settore manifatturiero in generale e quello high-tech tra i cinque settori più colpiti [1]. Per uno stabilimento che funziona grazie a componenti di automazione specializzati, ciascuno di questi eventi rappresenta un potenziale intervallo di tempo tra il guasto di un componente e l’arrivo del suo ricambio.
L’esposizione è strutturale, non occasionale. McKinsey stima che le interruzioni della durata di un mese o più colpiscano ora le catene di approvvigionamento globali in media ogni 3,7 anni e che un singolo shock grave possa azzerare quasi la metà dei profitti annuali dell’azienda colpita [2]. Una solida strategia di approvvigionamento è ciò che si frappone tra un impianto e quel tipo di perdita. È essa a determinare se un componente guasto comporti una rapida sostituzione o un fermo della linea per settimane.
Questa guida illustra come i team industriali possano costruire una strategia di approvvigionamento che regga anche quando la catena di approvvigionamento non lo fa. Tratta i rischi specifici dei componenti di automazione, come gestire i tempi di consegna, come reperire componenti difficili da trovare e obsoleti e come integrare tutto ciò in un piano più ampio di gestione delle risorse.
Cosa comportano le strategie di approvvigionamento per l'automazione industriale
Una strategia di approvvigionamento è il piano che regola la provenienza dei componenti, il numero di fornitori utilizzati, la gestione dei tempi di consegna e le procedure da seguire quando un pezzo non è più disponibile. Nel settore dell’automazione industriale, tale strategia è più circoscritta e tecnica rispetto alle linee guida generiche sulla catena di fornitura redatte per il settore della vendita al dettaglio o dei beni di consumo. I componenti sono specializzati, i volumi sono ridotti e un singolo modulo fuori produzione può bloccare un’intera linea di produzione.
La maggior parte delle linee guida pubblicate sulla strategia della catena di approvvigionamento si rivolge ai prodotti di largo consumo, dove la priorità è prevedere la domanda e consegnare i prodotti finiti ai clienti. L’automazione industriale presenta il problema opposto. La domanda di un ricambio specifico è bassa e irregolare, il componente può avere una durata di vita di quindici anni e il produttore originale potrebbe averne interrotto la produzione anni fa. Una strategia di approvvigionamento per un impianto deve prevedere la scarsità, non il volume.
Tre domande sono al centro di qualsiasi strategia di approvvigionamento industriale:
- Disponibilità: è possibile procurarsi il componente, compresi quelli obsoleti e difficili da reperire che non vengono più forniti dal produttore originale?
- Tempi di consegna: quanto tempo ci vorrà per riceverlo e lo stabilimento è in grado di superare tale intervallo con i ricambi di cui dispone?
- Concentrazione del rischio: da quanti fornitori e da quante regioni dipende lo stabilimento per i suoi componenti critici?
Se si rispondono correttamente a queste tre domande, la maggior parte delle decisioni relative all’approvvigionamento ne consegue. Le sezioni seguenti trattano ciascuna di esse a turno
Perché le catene di approvvigionamento nel settore dell'automazione subiscono interruzioni in modi diversi
Le catene di approvvigionamento dell’automazione industriale subiscono interruzioni per motivi che raramente interessano i beni di consumo. I componenti vengono prodotti in lotti più piccoli, dipendono da una fornitura limitata di semiconduttori e rimangono in servizio molto tempo dopo essere stati ritirati dal catalogo. Un’interruzione che un rivenditore riesce ad assorbire in una settimana può tenere fermo uno stabilimento per un mese.
I tempi di consegna rappresentano il primo punto critico. Durante la recente carenza di semiconduttori, i tempi medi di consegna dei chip hanno raggiunto le 20,2 settimane, il periodo più lungo dall’inizio del monitoraggio nel 2017 [3]. I controllori programmabili e gli azionamenti che dipendono da quei chip hanno subito a loro volta il ritardo. Una parte che un tempo veniva spedita in pochi giorni ha richiesto diversi mesi, e gli stabilimenti che non disponevano di scorte di sicurezza hanno semplicemente dovuto attendere.
La concentrazione è il secondo punto critico. Un’indagine condotta da McKinsey nel 2024 tra i responsabili della catena di approvvigionamento ha rilevato che solo il 60% delle aziende aveva piena visibilità anche sui propri fornitori di primo livello [4]. Molti stabilimenti scoprono l’esistenza di un singolo punto di fallimento solo quando questo si verifica, ovvero quando un unico fornitore in una singola regione non è in grado di effettuare la consegna e non esiste un’alternativa qualificata in archivio. La stessa ricerca ha rilevato che le aziende impiegano in media due settimane solo per pianificare e attuare una risposta a un’interruzione [4].
L’obsolescenza è il terzo e più particolare aspetto dell’automazione. Gli impianti industriali funzionano per decenni, ma i componenti elettronici al loro interno vengono ritirati dal mercato secondo i tempi del settore consumer. Un controllore installato nel 2010 potrebbe essere ancora in funzione in un processo critico, nonostante il suo produttore ne abbia dichiarato la fine del ciclo di vita anni fa. Quando smette di funzionare, non ci sono nuovi pezzi di ricambio da acquistare e l’impianto è costretto a rivolgersi al mercato secondario o ad affrontare un aggiornamento non pianificato.
In che modo il rischio di approvvigionamento nel settore dell'automazione differisce da quello dei beni generici
Questi tre rischi si sommano. Un tempo di consegna prolungato per un componente obsoleto fornito da un unico fornitore rappresenta lo scenario peggiore, ed è più comune di quanto la maggior parte degli stabilimenti ritenga. La gestione di ciascuno di essi è l’argomento delle prossime sezioni e della guida approfondita intitolata “Come affrontare le interruzioni della catena di approvvigionamento globale con l’automazione UE”.
In che modo gli impianti possono ridurre il rischio legato ai tempi di consegna?
Il rischio legato ai tempi di consegna è l’intervallo che intercorre tra il momento in cui un componente si guasta e quello in cui arriva il ricambio. L’obiettivo è ridurre tale intervallo, oppure colmarlo attingendo alle scorte, prima che un guasto renda la situazione critica. Gli stabilimenti che gestiscono bene i tempi di consegna li considerano come dati da monitorare, non come una caratteristica fissa del fornitore.
Un programma pratico per la gestione dei tempi di consegna segue una sequenza chiara:
- Mappare i tempi di consegna di ogni componente critico, utilizzando la cronologia reale degli ordini.
- Identificare i componenti per i quali i tempi di consegna sono più lunghi di quanto lo stabilimento possa resistere con le scorte esistenti.
- Individuare una seconda fonte di approvvigionamento per tali componenti, in modo che un ritardo da parte di un singolo fornitore non causi un arresto della linea di produzione.
- Mantenere una scorta di sicurezza per i componenti con i tempi di consegna più lunghi e il grado di criticità più elevato.
- Monitorare nel tempo le prestazioni effettive di consegna e adeguare la scorta di sicurezza al variare dei tempi di consegna
Il primo passo è quello che più spesso viene tralasciato. I tempi di consegna preventivati e quelli effettivi divergono nettamente in situazioni di stress, e un piano basato sui dati di catalogo crolla nel momento in cui la catena di approvvigionamento si restringe. La cronologia degli ordini rivela la verità.
Le scorte di sicurezza comportano un costo, motivo per cui il quarto passo è selettivo piuttosto che universale. Mantenere le scorte immobilizza capitale e spazio di stoccaggio, e i costi di gestione ammontano in genere al 20-30% del valore delle scorte ogni anno [5]. Il punto non è tenere tutto in magazzino, ma le poche parti la cui assenza sarebbe più costosa: un giudizio trattato in modo esaustivo nella guida alla pianificazione strategica dei ricambi: quanti ne bastano e perché.
Approvvigionamento di componenti difficili da reperire e obsoleti
L’obsolescenza rappresenta il problema principale nell’ambito dell’approvvigionamento nel settore dell’automazione industriale. La norma che la disciplina, la IEC 62402, definisce l’obsolescenza come il passaggio di un articolo richiesto dallo stato di “disponibile” a quello di “non disponibile” da parte del produttore [6]. Per un impianto, tale cambiamento viene raramente annunciato in anticipo e viene solitamente scoperto nel momento peggiore, quando un componente si guasta e non è possibile ordinare nuove scorte.
Il fatto che un componente giunga a fine vita non significa che l’apparecchiatura debba essere sostituita. Un controllore, un azionamento o un modulo I/O può mantenere in funzione una linea per anni dopo che il produttore ne ha interrotto la produzione, a condizione che sia possibile trovare un ricambio quando si guasta. La questione non è più se il componente sia presente nel catalogo attuale, ma se sia possibile reperire un’unità funzionante.
Esistono tre soluzioni per un componente obsoleto, ciascuna con i propri pro e contro:
- Reperire il pezzo originale da un magazzino specializzato: è la soluzione più rapida, se disponibile, mantiene inalterato il sistema esistente, ma dipende dalla disponibilità del pezzo in magazzino.
- Riparazione o ricondizionamento dell’unità guasta: soluzione praticabile per alcuni gruppi, più lenta e non sempre possibile una volta che un componente al suo interno è a sua volta diventato obsoleto.
- Aggiornamento a un equivalente attuale: elimina il problema dell’obsolescenza ma comporta costi di progettazione, tempi di inattività e nuova certificazione, quindi è più adatto a un cambiamento pianificato piuttosto che a un’emergenza.
Per la prima opzione, EU Automation dispone di un catalogo di componenti per l’automazione industriale attuali, difficili da reperire e obsoleti, compresi quelli per i quali i produttori originali non forniscono più assistenza. Reperire rapidamente un'unità obsoleta spesso fa la differenza tra poche ore di fermo macchina e un progetto di aggiornamento non pianificato, e consente a uno stabilimento di scegliere di modernizzarsi secondo i propri tempi piuttosto che sotto la pressione di un guasto. Gli aspetti più approfonditi relativi all’individuazione precoce del rischio di obsolescenza e alla creazione di un approccio gestito sono trattati nell’articolo «Come trovare componenti di automazione obsoleti senza rischiare tempi di fermo».

Rischio di approvvigionamento specifico del settore: sistemi legacy nel settore dell'energia e dei servizi pubblici
Il rischio di approvvigionamento non è distribuito in modo uniforme tra i vari settori. Quelli dell’energia e dei servizi pubblici si trovano in prima linea, poiché utilizzano alcuni dei sistemi di controllo più datati ancora in servizio critico. Un impianto di trattamento delle acque o una sottostazione possono dipendere da apparecchiature installate decenni fa, dove la sostituzione dell’intero sistema non è né rapida né economica e dove i tempi di inattività comportano gravi conseguenze in termini di sicurezza e conformità normativa.
I sistemi di controllo legacy concentrano tutti i rischi di approvvigionamento contemporaneamente. I componenti sono fuori produzione da tempo, il fornitore originale potrebbe non esistere più e la documentazione è spesso scarsa. Tuttavia, l’impianto non può essere semplicemente messo fuori servizio mentre si progetta un sostituto moderno, poiché gestisce un processo da cui dipende la popolazione. L’approvvigionamento per questi sistemi consiste nel mantenere in funzione un impianto vecchio di decenni mentre si pianifica e si preventiva una modernizzazione a più lungo termine.
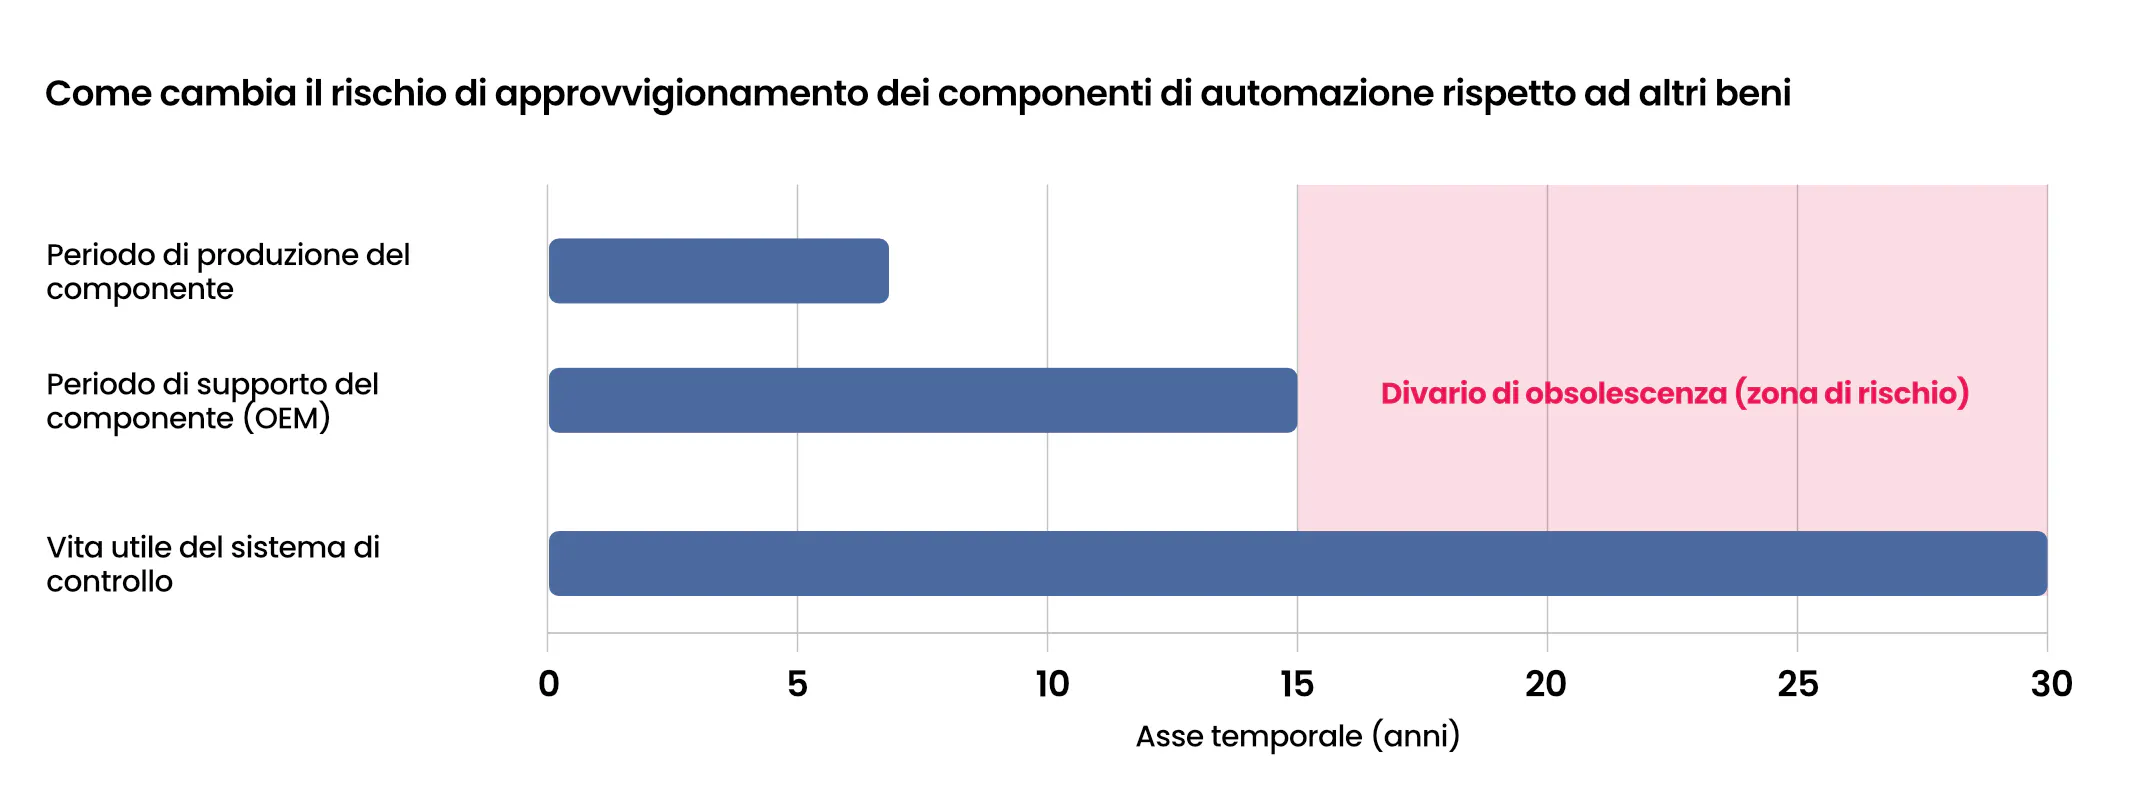
Si tratta innanzitutto di un problema di approvvigionamento e solo in secondo luogo di un problema ingegneristico. Una modernizzazione può essere pianificata nell’arco di anni, ma un componente obsoleto guasto deve essere reperito in pochi giorni, e il giusto approccio all’approvvigionamento consente di guadagnare il tempo necessario al piano ingegneristico. L’argomento della manutenzione dei sistemi di controllo obsoleti in questi settori è trattato in modo esaustivo nella guida intitolata “Il futuro della Supply Chain 4.0 e come superare i tempi di inattività non pianificati”.
Conoscere l'architettura di controllo: PLC, DCS e SCADA
Le decisioni relative all’approvvigionamento dipendono dal tipo di sistema di controllo in uso in un impianto, poiché l’architettura determina il modo in cui si propaga il guasto di un componente e le modalità di approvvigionamento dei ricambi. Le tre architetture più comuni sono il controllore logico programmabile (PLC), il sistema di controllo distribuito (DCS) e il sistema di supervisione, controllo e acquisizione dati (SCADA). Ciascuna di esse presenta modalità di guasto diverse e comporta un profilo di approvvigionamento specifico.
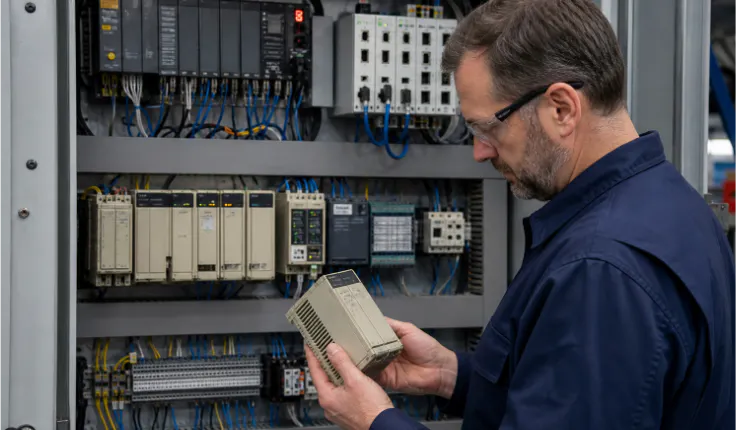
Un PLC controlla macchinari discreti ed è spesso l’unità che necessita di una sostituzione urgente di componenti obsoleti. Un DCS coordina i processi continui in tutto l’impianto, pertanto un guasto può avere conseguenze di ampia portata e i ricambi sono strettamente legati al sistema installato.
Il sistema SCADA si colloca al di sopra di entrambi come livello di monitoraggio e supervisione, e i suoi componenti invecchiano seguendo un ciclo software e hardware più rapido. Sapere quale sistema è in uso nell’impianto e dove si trovano al suo interno i componenti obsoleti è il punto di partenza per qualsiasi piano di approvvigionamento. Le differenze pratiche tra questi sistemi e le loro implicazioni per la manutenzione e l’approvvigionamento sono illustrate nella guida “PLC vs PAC vs IPC: Qual è il sistema di controllo più adatto a voi?”.
Integrare l’approvvigionamento nella strategia di gestione patrimoniale
L’approvvigionamento funziona al meglio se inserito in un piano più ampio di gestione delle risorse, piuttosto che come reazione a ogni singolo guasto. La norma internazionale ISO 55000 sulla gestione delle risorse definisce l’obiettivo come la valorizzazione delle risorse lungo l’intero ciclo di vita. Essa richiede alle organizzazioni di valutare il costo totale del ciclo di vita piuttosto che il costo immediato di una singola riparazione [7]. Un ricambio tenuto a disposizione per far fronte a un guasto critico fa parte di quel costo del ciclo di vita, non è un costo generale da ridurre al minimo in modo isolato.
Ciò ridefinisce i ricambi come una decisione strategica. La questione è quali componenti un impianto debba tenere a magazzino, in quale quantità e per quali modalità di guasto, bilanciando il costo della gestione delle scorte con quello di un’esaurimento delle scorte. Mantenere le scorte è costoso, ma una linea di produzione fermata per la mancanza di un singolo modulo lo è molto di più, e il punto di equilibrio varia per ogni bene.
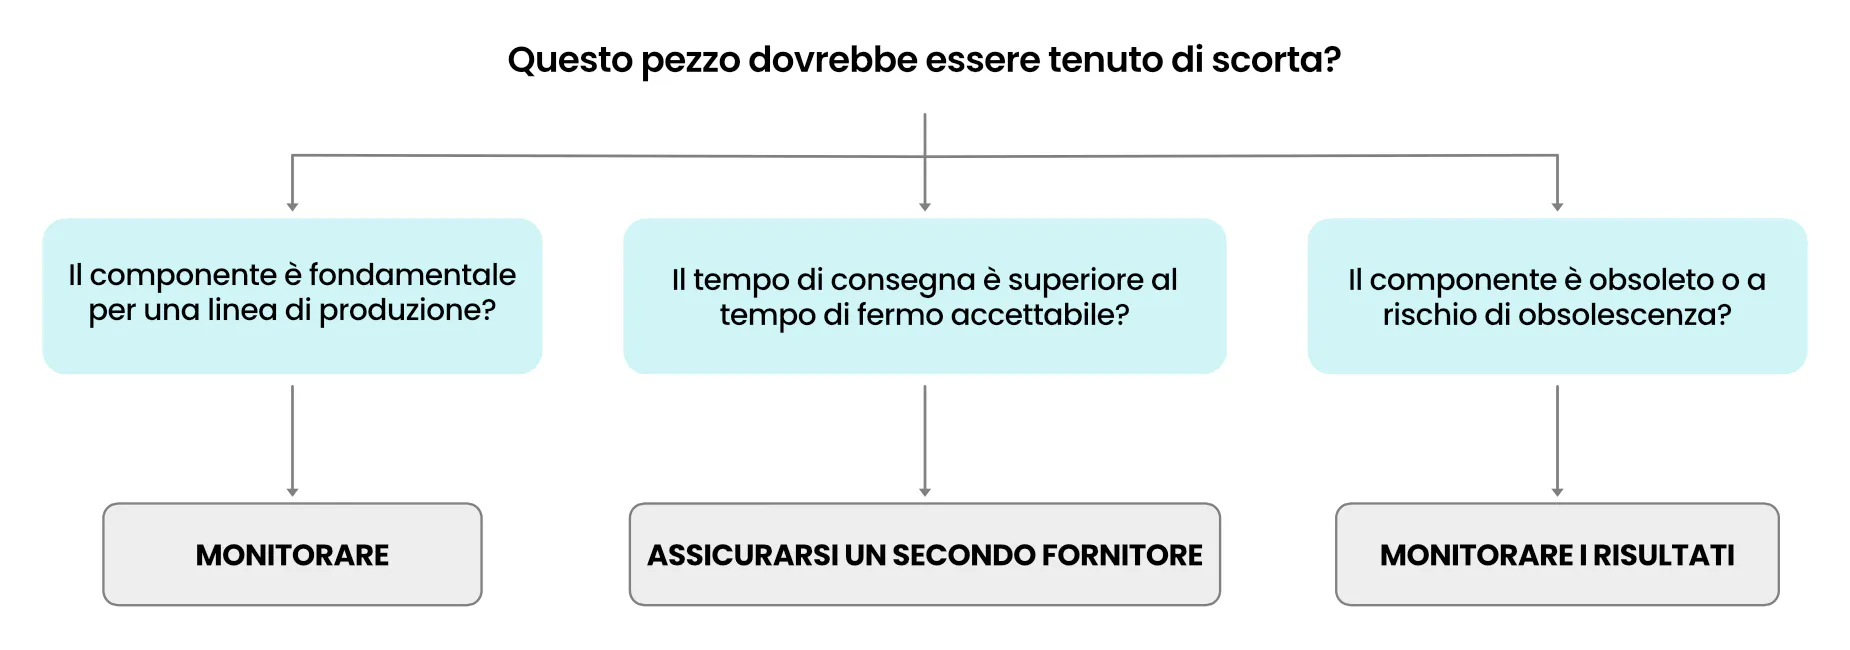
È qui che l’approvvigionamento e l’acquisto si incontrano. Un programma di manutenzione predittiva può prevedere quando un componente si guasterà, ma tale previsione offre valore solo se il pezzo può essere reperito entro la finestra temporale indicata.
EU Automation fornisce componenti attuali e obsoleti per rispettare esattamente queste finestre temporali di approvvigionamento, in modo che una sostituzione pianificata non venga ostacolata dall’indisponibilità di un pezzo. Per i componenti obsoleti a coda lunga, in particolare, disporre di una fonte affidabile di pezzi fuori produzione è ciò che consente a un impianto di far funzionare i propri beni fino al termine ragionevole del loro ciclo di vita, anziché sostituirli prematuramente per timore di una futura indisponibilità.
Un quadro di riferimento pratico per le strategie di approvvigionamento
Una strategia di approvvigionamento non deve necessariamente essere complessa per funzionare. Deve essere messa per iscritto, basarsi su dati reali ed essere rivista man mano che la catena di approvvigionamento evolve. Il quadro di riferimento che segue sintetizza le sezioni precedenti in una sequenza che uno stabilimento può seguire:
- Stabilire una classifica di criticità dei componenti, basata sul costo del fermo linea in caso di guasto di ciascuno di essi.
- Registrare i tempi di consegna effettivi per ogni parte critica, attingendo dalla cronologia degli ordini.
- Contrassegnare ogni componente obsoleto o prossimo alla fine del ciclo di vita, sulla base dello stato indicato dal produttore e dell’esperienza sul campo.
- Decidere la strategia di approvvigionamento per ogni componente critico: scorta di ricambio, doppia fonte di approvvigionamento, percorso di riparazione o aggiornamento pianificato.
- Qualificare un secondo fornitore per i componenti per i quali affidarsi a un unico fornitore comporta un rischio eccessivo.
- Stabilire livelli di scorta di sicurezza per i componenti con la massima criticità e i tempi di consegna più lunghi, e non oltre.
- Rivedere il piano a cadenza fissa, aggiornando i tempi di consegna, lo stato di obsolescenza e i livelli delle scorte man mano che cambiano.
Il quadro è volutamente strutturato in base al rischio. La criticità viene prima di tutto perché determina dove concentrare gli sforzi: uno stabilimento che non può tenere tutto in magazzino dovrebbe rifornirsi dei pochi componenti la cui mancanza comporterebbe i costi maggiori. Il resto della strategia deriva da tale classificazione.
Conclusione
Le interruzioni non sono più l’eccezione che uno stabilimento può pianificare una volta all’anno. Poiché i gravi shock di approvvigionamento sono ormai una costante nelle operazioni industriali, ciò che distingue gli stabilimenti è il loro grado di preparazione quando un componente va esaurito. La preparazione si riduce a tre domande a cui rispondere in anticipo: è possibile procurarsi il componente, in quanto tempo e da quante fonti. I componenti per l’automazione rendono più difficile rispondere a tutte e tre le domande, poiché sono specializzati, hanno una lunga durata e sono soggetti a obsolescenza.
Le migliori strategie di approvvigionamento trasformano queste domande in decisioni di routine anziché in emergenze. Classificate i componenti in base alla loro criticità, stabilite i tempi di consegna in base a ciò che è realmente accaduto piuttosto che a quanto preventivato, segnalate l’obsolescenza prima che un componente si guasti e tenete in magazzino solo i ricambi la cui mancanza comporterebbe i costi maggiori.
Gestito in questo modo, un componente fuori produzione diventa un inconveniente piuttosto che una crisi. EU Automation sostiene questo approccio fornendo componenti per l’automazione industriale attuali, difficili da reperire e obsoleti, aiutando gli stabilimenti a mantenere in funzione le linee critiche mentre pianificano la modernizzazione secondo le proprie esigenze.
Bibliografia
[1] https://resilinc.ai/press-release/global-supply-chains-see-nearly-40-annual-increase-in-disruptions/
[4] https://www.mckinsey.com/capabilities/operations/our-insights/supply-chain-risk-survey-2024