Pianificazione strategica dei ricambi: quanti ne servono e perché
Tenere in magazzino un numero eccessivo di pezzi di ricambio può comportare uno spreco di risorse e occupare spazio di stoccaggio superfluo. Se invece i pezzi di ricambio disponibili sono troppo pochi, un’intera linea di produzione può subire un arresto. I tempi di fermo aumentano poiché i tecnici devono attendere che i pezzi vengano ordinati per riparare le attrezzature guaste.
Trovare il giusto equilibrio è fondamentale per garantire che gli impianti riducano i tempi di fermo e mantengano i costi sotto controllo. Ecco perché la pianificazione strategica dei pezzi di ricambio è una competenza così preziosa. Questa metodologia consente ai responsabili di pianificare la giusta quantità di pezzi di ricambio per ridurre i potenziali tempi di fermo e risparmiare sui costi e sullo spazio sprecato.
Per una panoramica più ampia sugli approcci alla manutenzione, consulta La guida completa alle strategie di manutenzione nell’automazione industriale.
Che cos’è la pianificazione strategica dei ricambi?
La pianificazione strategica dei ricambi consiste nel decidere esattamente quanti ricambi tenere in magazzino. L’obiettivo è garantire il funzionamento delle macchine per tutto il tempo necessario, senza spendere più del necessario.
Queste decisioni si basano sul tipo di ricambio, sul numero necessario e sul luogo in cui conservarli. Dipendono inoltre dall’importanza critica di ciascuna macchina, dalla tendenza dei ricambi a guastarsi e dai tempi di consegna.
Questo approccio utilizza dati predittivi e la logistica della catena di approvvigionamento per garantire che i ricambi siano disponibili esattamente quando una macchina ne ha bisogno. Valuta i profili di rischio delle risorse, i cicli di vita dei componenti e i tempi di consegna dei fornitori.
Il costo di un errore: costo dell’esaurimento delle scorte contro costo di stoccaggio
Tenere i pezzi di ricambio in magazzino comporta un costo iniziale. Tuttavia, non disporre di pezzi di ricambio o averne in quantità insufficiente può costare ancora di più nel lungo periodo.
Per trovare il giusto equilibrio economico, è necessario valutare attentamente i due costi contrapposti tenendo conto delle seguenti considerazioni:
- Il costo annuale di stoccaggio - Si aggira solitamente tra il 20% e il 30% del valore iniziale di acquisto del componente [1]. Questa percentuale copre il costo del capitale immobilizzato, dello spazio di magazzino, dell’assicurazione e del degrado fisico durante lo stoccaggio. Ad esempio, i condensatori elettrolitici presenti nei controllori logici programmabili (PLC) si deteriorano nel tempo se lasciati spenti, trasformando le scorte gestite in modo inadeguato in scarti inutilizzabili.
- Il costo dell’esaurimento delle scorte - Si tratta della perdita finanziaria totale subita mentre un macchinario rimane inattivo in attesa di un pezzo di ricambio. Secondo la Society for Maintenance and Reliability Professionals (SMRP), il valore totale delle scorte MRO non dovrebbe superare l’1,5% del valore di sostituzione dei beni (RAV), con le aziende che si collocano nel quartile superiore che registrano valori compresi tra lo 0,3% e l’1,5% a seconda del settore [2].
Il guasto di un componente essenziale, per il quale non sono disponibili pezzi di ricambio in loco, aumenta i costi legati al tempo di fermo. A questi costi si aggiungono le spese di spedizione urgente e gli eventuali costi per l'intervento d'emergenza di un tecnico.
Classificazione dei ricambi in base alla criticità: il modello ABC e XYZ
Per tenere traccia di migliaia di articoli unici è necessaria una matrice di classificazione strutturata che combini il valore finanziario con la prevedibilità della domanda.
Secondo l’Association for Supply Chain Management (ASCM), le classificazioni ABC e XYZ sono metodologie fondamentali nella gestione delle prestazioni della catena di fornitura [3].
Analisi ABC
Questo metodo suddivide le scorte di ricambi in tre classi distinte in base al valore del consumo annuo:
- Classe A - Componenti di alto valore che costituiscono circa il 70% del valore totale delle scorte, ma rappresentano solo dal 10% al 15% delle scorte fisiche. Questi articoli richiedono un monitoraggio rigoroso e margini di sicurezza ridotti.
- Classe B - Articoli di valore moderato che rappresentano il 20% del valore finanziario e il 20% del volume. Per questi articoli si utilizzano punti di riordino automatizzati.
- Classe C - Componenti di basso valore che costituiscono il 10% del valore totale, ma dal 60% al 70% del volume fisico. Per questi articoli si utilizzano metodi di ordinazione all’ingrosso, come i sistemi a due contenitori.
Analisi XYZ
Questo quadro di riferimento può essere combinato con il sistema ABC per classificare i componenti in base alla prevedibilità della domanda:
- Classe X - Domanda costante e prevedibile. L'approvvigionamento di questi articoli è semplice poiché i tassi di guasto seguono andamenti regolari.
- Classe Y - Domanda fluttuante che segue i cicli di produzione o le variazioni stagionali.
- Classe Z - Domanda imprevedibile con lunghi periodi di inutilizzo. Questa classe comprende spesso gruppi di automazione specializzati e riduttori meccanici.
Quando un manager combina questi due modelli in una matrice ABC/XYZ, i responsabili degli acquisti possono concentrare meglio il proprio capitale. Ad esempio, un componente “AZ” è costoso e presenta una domanda imprevedibile. Non è auspicabile spendere fondi per acquistarlo solo perché rimanga in magazzino senza mai essere utilizzato. D’altra parte, non è nemmeno consigliabile ricorrere a un ordine di routine tramite un fornitore, poiché i tempi potrebbero essere troppo lunghi in caso di eventi imprevedibili.
In questo caso, è economicamente più sensato affidarsi a un fornitore che tenga il componente a magazzino, anziché immagazzinarlo autonomamente.
Il rischio legato ai tempi di consegna come variabile strategica
Secondo il “Global Value Chain Barometer” del Forum economico mondiale, le interruzioni geopolitiche delle catene di approvvigionamento sono aumentate del 110% da dicembre 2021 a gennaio 2023. Gli eventi di rischio legati al clima sono aumentati del 146% nello stesso periodo [4].
Per quanto riguarda i componenti, i tempi di consegna dei semiconduttori sono passati da 8-12 settimane all’inizio del 2020 fino a 52 settimane alla fine del 2022 per alcuni prodotti [5]. Un approccio tradizionale presuppone che un fornitore consegni un componente entro un intervallo di tempo prestabilito. In realtà, la variabilità dei tempi di consegna può prolungare una consegna tipica di due settimane fino a diversi mesi.
Se uno stabilimento si affida a un unico fornitore senza margini di sicurezza locali, qualsiasi interruzione dei trasporti blocca la produzione. Gli ingegneri devono tenere conto delle finestre di approvvigionamento più sfavorevoli piuttosto che degli scenari ottimistici quando progettano i propri protocolli di stoccaggio.

Calcolo del numero di pezzi da tenere in magazzino
I team possono utilizzare la seguente formula standard per calcolare lo stock di sicurezza necessario per un determinato componente:
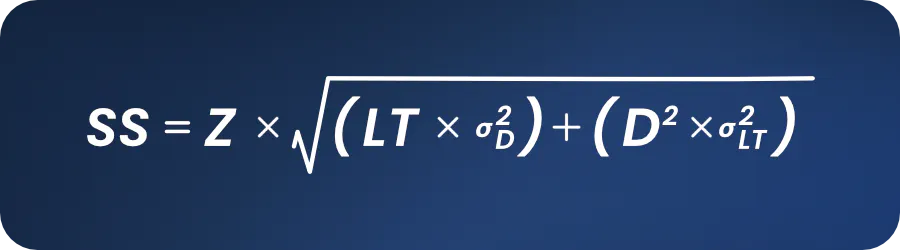
In questa formula, Z rappresenta il fattore di distribuzione normale standard per un livello di servizio target. LT è il tempo medio di consegna del fornitore, mentre D è la domanda media. I simboli σD e σLT indicano rispettivamente le deviazioni standard della domanda e del tempo di consegna. L’utilizzo di questa formula garantisce che le scorte di sicurezza aumentino quando un fornitore mostra abitudini di consegna imprevedibili [6].
Se la domanda o i tempi di consegna sono altamente variabili, i margini di sicurezza richiesti aumentano. Quando un articolo presenta un basso costo di esaurimento delle scorte o una catena di approvvigionamento altamente affidabile, gli stabilimenti possono tranquillamente ridurre i volumi di scorta target per liberare capitale.
Gestione dei componenti obsoleti e delle apparecchiature di vecchia generazione
Le linee dell’industria pesante si affidano spesso a sistemi di controllo che risalgono a decenni fa. Poiché i sistemi di automazione industriale devono durare più a lungo dei loro componenti originali, gestirli e mantenerli con componenti obsoleti rappresenta una sfida.
Quando un OEM interrompe il supporto per un azionamento o un controller, viene meno il normale canale di approvvigionamento. Le vecchie apparecchiature finiscono per necessitare di pezzi di ricambio che non vengono più prodotti. Di conseguenza, gli stabilimenti spesso ordinano quantità eccessive di questi componenti obsoleti da fonti non verificate. Questa scelta aumenta il rischio di ricevere hardware contraffatto o di qualità scadente.
Un’alternativa più affidabile consiste nell’esaminare l’intero inventario legacy e collaborare con EU Automation per tenere a magazzino ricambi rigenerati e certificati. L’approvvigionamento tramite EU Automation consente agli impianti di mantenere in funzione i vecchi macchinari senza dover costruire costosi magazzini in loco.
Approvvigionamento tramite scorte gestite dal fornitore e scorte in conto deposito
Gli stabilimenti non devono necessariamente possedere ogni singolo componente presente nel proprio magazzino. Gli accordi di fornitura alternativi consentono agli stabilimenti di ridurre l’esposizione di capitale, pur avendo accesso a componenti essenziali quando necessario.
I due approcci seguenti vengono utilizzati per componenti costosi e a bassa rotazione, per i quali i costi di stoccaggio sono molto elevati ma la disponibilità immediata è fondamentale:
- Scorte in conto deposito - Il fornitore è proprietario delle scorte presenti nel magazzino dello stabilimento. Il responsabile dello stabilimento non le paga finché non vengono utilizzate.
- Inventario gestito dal fornitore (SMI) - Il fornitore monitora a distanza l'utilizzo all'interno dello stabilimento e spedisce automaticamente i componenti quando necessario.
Collegare la pianificazione dei ricambi alle scelte di manutenzione più ampie
I diversi programmi di manutenzione delle macchine comportano requisiti diversi per le scorte di magazzino. Un sistema di manutenzione reattiva richiede grandi volumi di ricambi imprevisti, poiché i componenti vengono utilizzati fino al guasto.
L’indagine “ABB Value of Reliability” ha rilevato che il 21% delle aziende continua ad affidarsi alla manutenzione “run-to-failure”, nonostante l’elevato costo delle interruzioni non pianificate [7]. Questo approccio comporta uno stoccaggio disorganizzato e costi di spedizione elevati.
Un programma preventivo crea fabbisogni prevedibili per lotti, consentendo ai team di ordinare i componenti appena prima di un fermo programmato. Programmi avanzati come la manutenzione predittiva e il monitoraggio basato sulle condizioni modificano completamente le esigenze di magazzino. Ad esempio, quando i sensori di vibrazione segnalano un difetto di un cuscinetto con settimane di anticipo, il team addetto agli acquisti dispone di un margine di tempo più ampio per procurarsi il pezzo esatto necessario.
Questo preallarme consente ai responsabili di ordinare i pezzi da fornitori esterni solo quando si verifica un allarme, riducendo i costi di stoccaggio permanente.
Errori comuni nella gestione delle scorte di manutenzione
Molte fabbriche compromettono la propria pianificazione di bilancio cadendo in queste trappole relative alle scorte:
- Mantenere registrazioni duplicate per componenti identici perché tecnici diversi li hanno inseriti con codici produttore distinti
- Stoccare ricambi non necessari per apparecchiature sostituite anni fa
- Trascurare il controllo delle condizioni climatiche nelle aree di stoccaggio porta alla formazione di ruggine sui cuscinetti
- Non aggiornare i tempi di consegna quando un fornitore trasferisce gli impianti di produzione all’estero
- Affidarsi esclusivamente a un OEM per la fornitura di ricambi senza valutare le opzioni di disponibilità offerte da fornitori terzi
Indicatori chiave di prestazione per le scorte MRO
Le strutture dovrebbero monitorare questi specifici dati per tenere sotto controllo lo stato di salute del proprio sistema di gestione dei ricambi:
- Indice di rotazione delle scorte - La frequenza con cui le scorte totali vengono utilizzate e rifornite nel corso di un anno
- Tasso di esaurimento delle scorte - La percentuale di richieste di materiale che non possono essere soddisfatte immediatamente attingendo dalle scorte disponibili
- Livello di servizio - La probabilità che un ricambio sia disponibile a magazzino quando necessario per una riparazione
- Percentuale di scorte inattive - la proporzione di ricambi immagazzinati che non hanno registrato alcun utilizzo in un periodo di 12 mesi consecutivi
Conclusione
Classificare gli articoli in base alla loro importanza garantisce che il capitale copra sempre in primo luogo i rischi operativi effettivi. Tenere conto delle variazioni nelle spedizioni e dei componenti obsoleti previene improvvisi arresti della produzione.
I responsabili di stabilimento devono integrare le scorte di magazzino con moderni strumenti di tracciabilità e un fornitore affidabile. In questo modo, possono garantire il raggiungimento degli obiettivi di produzione mantenendo al contempo i budget prevedibili.
Per i team di approvvigionamento che desiderano trovare un equilibrio tra i rischi di esaurimento delle scorte e i costi di magazzino, EU Automation aiuta a reperire ricambi sia attuali che obsoleti, supportando la pianificazione strategica dei ricambi critici con tempi di consegna brevi e una catena di fornitura globale, per consentire ai clienti di accedere rapidamente ai ricambi.
Bibliografia
[1] Association for Supply Chain Management (ASCM), APICS Dictionary, 17th Edition, 2022.
[4] World Economic Forum / Kearney, Global Value Chain Barometer, January 2023.
[5] Simcona / Supply Chain Management Review, "Electronic Component Shortage Outlook," 2024–2025.
[6] Crack The Code - Understanding safety stock and mastering its equation
[7] ABB / Sapio Research, Value of Reliability Survey, 2023.