Lead time nella supply chain: come ridurre il rischio legato ai componenti nell'automazione industriale
Ogni stabilimento deve poter sostituire i componenti guasti abbastanza rapidamente da ridurre al minimo i costosi fermi macchina. Ma questo sta diventando sempre più difficile, poiché i lead time della supply chain si allungano e diventano meno prevedibili.
Secondo Deloitte, ad aprile 2024 il lead time medio dei materiali di produzione era di 79 giorni: in calo rispetto al picco di 100 giorni del 2022, ma ancora ben al di sopra dei 65 giorni considerati normali nel 2019 [1]. Per una linea che dipende da uno specifico azionamento o controllore, è proprio nell'intervallo tra il guasto e la consegna che il rischio legato ai componenti nell'automazione industriale si trasforma in produzione persa.
Quando una linea si ferma, i costi aumentano rapidamente. Siemens ha rilevato che il tempo necessario per riavviare la produzione dopo un fermo non pianificato è passato da 49 minuti nel 2019 a 81 minuti, in parte perché i ricambi di emergenza sono più difficili da reperire rispetto al passato [2]. Un lead time lungo fa la differenza tra un breve fermo e una linea ferma per settimane in attesa di un componente.
Questo articolo illustra come gestire concretamente questo rischio. Spiega che cos'è il rischio legato ai lead time, perché i componenti di automazione sono più esposti rispetto ai beni generici e quali passi può compiere uno stabilimento per ridurre il divario. Se vi interessa la strategia più ampia in cui si inseriscono questi passi, la nostra guida completa all'approvvigionamento e alla gestione dei componenti di automazione in una supply chain instabile offre il quadro completo.
Che cos'è il rischio legato ai lead time nella supply chain?
Il rischio legato ai lead time è la probabilità che un componente non possa essere ottenuto abbastanza rapidamente da evitare un fermo inaccettabile. Dipende da quanto tempo impiega un componente ad arrivare e da quanto questo tempo è variabile.
Un componente con un lead time lungo ma affidabile può essere pianificato. Un componente il cui lead time oscilla da pochi giorni a diversi mesi in condizioni di pressione è molto più pericoloso, perché il piano basato sul valore più breve fallisce proprio quando la supply chain si restringe. Una buona gestione dei lead time inizia separando i due aspetti, perché di solito è la variabilità a fare più danni.
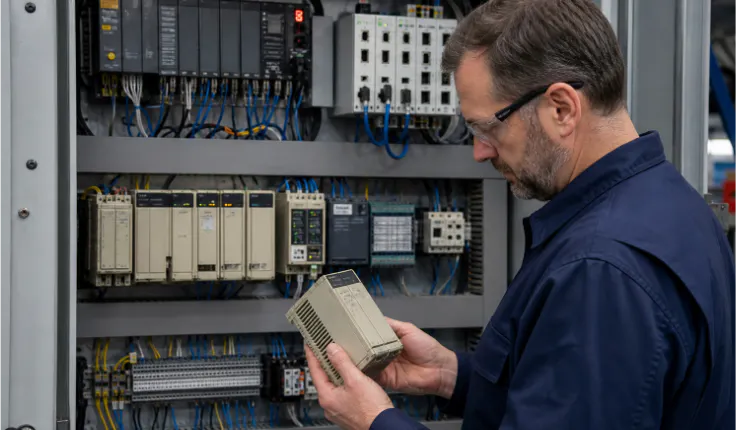
Nell'automazione industriale il rischio è più elevato che per la maggior parte dei beni. La domanda di un singolo ricambio è bassa e irregolare, i componenti sono specializzati e il produttore originale potrebbe averne già interrotto la produzione. Quando si ordina un materiale di consumo comune, una consegna in ritardo è un inconveniente. Quando si ordina un modulo I/O fuori produzione per una linea già ferma, il lead time determina quanta produzione si perde.
Perché i lead time lunghi colpiscono soprattutto l'automazione
I componenti di automazione comportano un rischio legato ai lead time che i beni generici non hanno, per ragioni legate al modo in cui vengono prodotti e utilizzati. Restano in servizio per anni, dipendono da componenti elettronici con disponibilità limitata e sono prodotti in piccoli lotti. Un ritardo che un rivenditore assorbe in pochi giorni può costringere uno stabilimento ad attendere settimane.
I principali punti critici sono simili in tutti gli stabilimenti:
- Bassi volumi di produzione - Controllori e azionamenti specializzati vengono prodotti in lotti più piccoli rispetto ai componenti di largo consumo, per cui quando la domanda aumenta improvvisamente nel canale ci sono poche scorte disponibili.
- Dipendenza dai semiconduttori - Controllori programmabili e azionamenti si basano su chip e, quando la disponibilità di chip si riduce, i componenti finiti ne ereditano i ritardi.
- Lunga vita utile - Un impianto installato anni fa ha ancora bisogno di ricambi, anche molto tempo dopo che il componente è uscito dalla produzione corrente e le scorte si sono assottigliate.
- Single point of failure - Molti componenti critici vengono acquistati da un unico fornitore in un'unica regione, quindi un solo ritardo si traduce in un fermo linea senza alcuna alternativa qualificata disponibile.
Un lead time lungo su un componente a basso volume acquistato da un'unica fonte è la combinazione che trasforma un guasto ordinario in un fermo prolungato, ed è più comune di quanto la maggior parte degli stabilimenti immagini. La carenza di semiconduttori lo ha dimostrato su larga scala. Il nostro articolo su le lezioni della carenza globale di chip raccoglie gli insegnamenti per chi acquista ricambi.
Come possono gli stabilimenti ridurre i lead time e il rischio che ne deriva?
Ridurre i lead time e l'esposizione che ne deriva è un percorso in più fasi, non un intervento unico. L'obiettivo è conoscere il rischio reale di ogni componente critico e colmare per prime le lacune più grandi. Un programma pratico segue questo ordine:
- Mappare il lead time reale di ogni componente critico, basandosi sullo storico effettivo degli ordini anziché sul valore indicato dal fornitore.
- Individuare i componenti il cui lead time è superiore al tempo che lo stabilimento può reggere con i ricambi già disponibili.
- Classificare questi componenti in base a ciò che la linea perde in caso di guasto, in modo da concentrare gli sforzi dove un fermo è più costoso.
- Predisporre un secondo canale di approvvigionamento per i componenti a più alto rischio tramite EU Automation, così che il ritardo di un fornitore non fermi la linea.
- Mantenere scorte di sicurezza per i pochi componenti con i lead time più lunghi e la criticità più elevata.
- Monitorare nel tempo le prestazioni di consegna effettive e adeguare classificazioni e scorte man mano che i lead time cambiano.
Il primo passo è quello che la maggior parte degli stabilimenti salta. In condizioni di stress, i lead time dichiarati e quelli reali divergono notevolmente, e un piano basato sul dato di catalogo crolla non appena le forniture si riducono. Lo storico degli ordini mostra ciò che è realmente accaduto, ed è l'unico dato su cui vale la pena pianificare.

Quando conviene mantenere scorte di sicurezza?
Le scorte di sicurezza sono il modo più diretto per colmare un lead time lungo, ma non sono gratuite e devono quindi essere selettive. Mantenere un magazzino immobilizza capitale e spazio, e i costi di mantenimento delle scorte si attestano in genere tra il 20% e il 30% del valore dell'inventario ogni anno [3]. Nessuno vuole spendere per un componente che resterà su uno scaffale per dieci anni, quindi la domanda è quali componenti meritano davvero un posto in magazzino.
La risposta dipende dalla combinazione di criticità e lead time. Un componente economico da stoccare, con tempi di arrivo lunghi e critico per una linea è un ricambio ovvio. Un componente che arriva in pochi giorni o che si guasta raramente, di solito non lo è.
La versione formale di questa valutazione è il punto di riordino, che l'ASCM Supply Chain Dictionary descrive come la domanda prevista durante il lead time più una scorta di sicurezza per compensare la variabilità [4]. In un magazzino di manutenzione, la stessa logica si applica ai singoli ricambi critici. Più il lead time è lungo e imprevedibile, maggiore deve essere la copertura.
Stoccate i componenti la cui mancanza sarebbe più costosa, e nient'altro. Uno stabilimento che cerca di tenere tutto a magazzino immobilizza liquidità inutilmente, mentre uno che non tiene nulla mette a rischio la linea a ogni consegna. Il punto di equilibrio si trova a metà strada ed è diverso per ogni impianto.
Perché è importante una seconda fonte qualificata
Una seconda fonte di approvvigionamento è l'altra metà della gestione del rischio legato ai lead time e affronta un pericolo che le scorte di sicurezza non possono coprire. Anche uno stabilimento ben fornito prima o poi esaurisce le scorte, e un unico fornitore in un'unica regione rappresenta un rischio concentrato il giorno in cui quel fornitore non riesce a consegnare.
Secondo il sondaggio McKinsey del 2024, il 73% dei responsabili della supply chain stava facendo progressi nel dual sourcing, segno di quanto la dipendenza da un'unica fonte sia ormai ampiamente considerata un problema da risolvere [5].
La velocità di risposta è il motivo per cui è così importante. La stessa ricerca ha rilevato che le aziende impiegano in media due settimane solo per pianificare e attuare una risposta quando si verifica un'interruzione [5]. Un'alternativa qualificata già disponibile elimina gran parte di questo ritardo, perché la decisione di approvvigionamento è stata presa prima del guasto e non durante.
In particolare per i componenti obsoleti e difficili da reperire, un secondo canale di approvvigionamento è spesso l'unica cosa che separa una riparazione pianificata da un aggiornamento d'emergenza. EU Automation fornisce componenti per l'automazione industriale attuali, difficili da reperire e obsoleti, offrendo agli stabilimenti una fonte alternativa affidabile per i componenti che un unico fornitore non è più in grado di consegnare in tempo.
Integrare il rischio legato ai lead time nella gestione degli asset
Il rischio legato ai lead time si gestisce meglio come parte di un piano più ampio di gestione degli asset, anziché con una corsa contro il tempo dopo ogni guasto. La ISO 55000, lo standard internazionale per la gestione degli asset, definisce l'obiettivo come la generazione di valore dagli asset lungo l'intero ciclo di vita, considerando il costo totale del ciclo di vita anziché il costo di una singola riparazione [6]. Un ricambio tenuto a magazzino contro un guasto con lead time lungo fa parte di questo costo del ciclo di vita, non è una spesa generale da tagliare isolatamente.
In quest'ottica, la gestione dei lead time smette di essere un'incombenza degli acquisti e diventa una decisione di affidabilità. I componenti che più probabilmente fermeranno una linea, quelli con i lead time più lunghi e meno prevedibili, sono esattamente quelli in cui l'impegno di pianificazione ripaga. La nostra guida completa alle strategie di manutenzione industriale spiega come queste decisioni si inseriscono nel quadro più ampio della manutenzione.
Conclusione
Il rischio legato ai lead time è uno dei pochi rischi della supply chain che uno stabilimento può in gran parte eliminare in anticipo. Si tratta di conoscere il lead time reale di ogni componente critico, classificare questi componenti in base al costo di un fermo, qualificare una seconda fonte laddove un unico fornitore rappresenta un rischio eccessivo e stoccare solo i ricambi la cui mancanza avrebbe l'impatto maggiore.
Con questo approccio, un lead time lungo diventa un dato pianificato anziché una crisi scoperta il giorno in cui un componente si guasta. I componenti di automazione rendono il lavoro più difficile, perché sono specializzati, longevi e spesso poco disponibili, ma il metodo è lo stesso e il risultato è una linea che continua a funzionare mentre le altre restano in attesa.
La pianificazione dei lead time dà i suoi frutti solo se il componente arriva quando previsto. EU Automation fornisce i componenti su cui si basa questo piano, dai ricambi di uso quotidiano ai moduli che il produttore originale ha messo fuori produzione da tempo, così che una sostituzione programmata in anticipo non venga mai bloccata da uno scaffale vuoto. È così che un lead time noto diventa una data su cui uno stabilimento può pianificare.
Riferimenti
[1] Deloitte, Restructuring the Supply Base: Prioritizing a Resilient, yet Efficient Supply Chain, 2024.
[2] Siemens, Senseye Predictive Maintenance: The True Cost of Downtime, 2024.
[3] NetSuite, Inventory Carrying Costs: What They Are and How to Calculate Them, 2023.
[4] Association for Supply Chain Management (ASCM), ASCM Supply Chain Dictionary.
[5] McKinsey & Company, Supply Chains: Still Vulnerable (Global Supply Chain Leader Survey), 2024.
[6] ISO 55000:2014 Asset management — Vocabulary, overview and principles