Planificación estratégica de piezas de recambio: cuántas son suficientes y por qué
Tener demasiadas piezas de recambio en stock puede suponer un derroche de recursos y ocupar espacio de almacenamiento innecesario. Por el contrario, si hay muy pocas piezas de recambio en stock, toda una línea de producción puede quedar paralizada. El tiempo de inactividad aumenta mientras los técnicos esperan a que se pidan las piezas necesarias para reparar los equipos averiados.
Encontrar el equilibrio adecuado es fundamental para garantizar que las plantas reduzcan el tiempo de inactividad y mantengan los costes bajo control. Por eso, la planificación estratégica de piezas de recambio es una competencia tan valiosa. Esta metodología permite a los responsables presupuestar la cantidad adecuada de piezas de recambio para reducir el tiempo de inactividad potencial y ahorrar en costes y espacio desperdiciado.
Para obtener una visión más amplia de los enfoques de mantenimiento, consulta La guía completa de estrategias de mantenimiento en la automatización industrial.
¿Qué es la planificación estratégica de piezas de recambio?
La planificación estratégica de piezas de recambio consiste en decidir exactamente cuántas piezas de recambio hay que mantener en stock. El objetivo es mantener las máquinas en funcionamiento tanto como sea necesario, sin gastar más dinero del necesario.
Estas decisiones se basan en el tipo de pieza, la cantidad necesaria y el lugar donde almacenarlas. También dependen de la importancia de cada máquina, de la tendencia de las piezas a fallar y de los plazos de entrega.
Aplica datos predictivos y logística de la cadena de suministro para garantizar que las piezas estén disponibles exactamente cuando una máquina las necesite. Este enfoque evalúa los perfiles de riesgo de los activos, los ciclos de vida de los componentes y los plazos de entrega de los proveedores.
El coste de equivocarse: coste por falta de existencias frente a coste de almacenamiento
Mantener piezas de recambio en stock supone un gasto inicial. Sin embargo, no disponer de piezas de recambio o no tener suficientes puede salir aún más caro a largo plazo.
Para lograr un equilibrio económico adecuado, es necesario sopesar adecuadamente estos dos costes opuestos teniendo en cuenta las siguientes consideraciones:
- El coste anual de mantenimiento de existencias: suele situarse entre el 20 % y el 30 % del valor de compra inicial de la pieza [1]. Este porcentaje cubre el coste del capital inmovilizado, el espacio de almacén, el seguro y el deterioro físico de las piezas almacenadas. Por ejemplo, los condensadores electrolíticos de los controladores lógicos programables (PLC) se deterioran con el tiempo si se dejan sin alimentación, lo que convierte un stock mal gestionado en residuos inservibles.
- El coste de la falta de existencias: se trata de la pérdida financiera total en la que se incurre mientras una máquina permanece inactiva a la espera de una pieza de recambio. Según la Sociedad de Profesionales del Mantenimiento y la Fiabilidad (SMRP), el valor total del inventario de MRO no debería superar el 1,5 % del valor de reposición de los activos (RAV), situándose las empresas con mejores resultados - en el cuartil superior - entre el 0,3 % y el 1,5 %, dependiendo del sector [2].
El fallo de un componente esencial sin piezas de recambio disponibles in situ aumenta el coste del tiempo de inactividad asociado. A estos costes se suman los gastos de envío urgente y los posibles gastos de desplazamiento de un técnico de emergencia.
Clasificación de las piezas de recambio según su importancia: los modelos ABC y XYZ
El seguimiento de miles de piezas únicas requiere una matriz de categorización estructurada que combine el valor financiero con la previsibilidad de la demanda.
Según la Asociación para la Gestión de la Cadena de Suministro (ASCM), las clasificaciones ABC y XYZ son metodologías fundamentales dentro de la gestión del rendimiento de la cadena de suministro [3].
Análisis ABC
Este método divide el inventario de piezas de recambio en tres clases distintas en función del valor de consumo anual:
- Clase A: piezas de alto valor que representan aproximadamente el 70 % del valor total del inventario, pero que solo suponen entre el 10 % y el 15 % de las existencias físicas. Estos artículos requieren un seguimiento estricto y márgenes de seguridad reducidos.
- Clase B: artículos de valor moderado que representan el 20 % del valor financiero y el 20 % del volumen. Para estos artículos se utilizan puntos de reabastecimiento automatizados.
- Clase C: componentes de bajo valor que representan el 10 % del valor total, pero entre el 60 % y el 70 % del volumen físico. Para estas piezas se utilizan métodos de pedido a granel, como los sistemas de dos contenedores.
Análisis XYZ
Este marco puede combinarse con el sistema ABC para clasificar las piezas en función de la previsibilidad de la demanda:
- Clase X: demanda constante y previsible. El abastecimiento de estos artículos es sencillo, ya que las tasas de fallo siguen patrones regulares.
- Clase Y: demanda fluctuante que sigue los ciclos de producción o los cambios estacionales.
- Clase Z: demanda impredecible con largos periodos de uso nulo. Esta clase suele incluir conjuntos de automatización especializados y cajas de cambios mecánicas.
Cuando un responsable combina estos dos marcos en una matriz ABC/XYZ, los responsables de compras pueden orientar mejor su inversión. Por ejemplo, una pieza «AZ» es costosa y tiene una demanda impredecible. No conviene gastar fondos en comprar la pieza para que se quede almacenada y nunca se utilice. Pero tampoco conviene tener que recurrir a un pedido rutinario a través de un proveedor, ya que puede llevar demasiado tiempo si se produce un imprevisto.
En este caso, resulta más rentable que un proveedor mantenga la pieza en stock en lugar de almacenarla uno mismo.
El riesgo de plazo de entrega como variable estratégica
Según el Barómetro de la Cadena de Valor Global del Foro Económico Mundial, las perturbaciones geopolíticas en las cadenas de suministro aumentaron un 110 % entre diciembre de 2021 y enero de 2023. Los incidentes relacionados con el clima se incrementaron un 146 % durante el mismo periodo [4].
En cuanto a los componentes, los plazos de entrega de los semiconductores pasaron de entre 8 y 12 semanas a principios de 2020 a hasta 52 semanas a finales de 2022 para algunos productos [5]. Un enfoque tradicional parte de la base de que un proveedor entregará una pieza dentro de un plazo fijo. En realidad, la variabilidad de los plazos de entrega puede alargar una entrega típica de dos semanas hasta varios meses.
Si una fábrica depende de un único proveedor sin márgenes de seguridad locales, cualquier interrupción en el transporte paraliza la producción. A la hora de diseñar sus protocolos de almacenamiento, los ingenieros deben tener en cuenta los plazos de suministro más desfavorables, en lugar de los escenarios más optimistas.

Cálculo del número de piezas que hay que tener en stock
Los equipos pueden utilizar la siguiente fórmula estándar para calcular el stock de seguridad necesario para cualquier componente dado
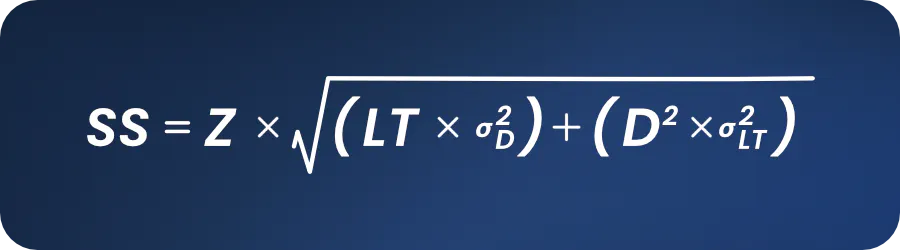
En esta fórmula, Z representa el factor de distribución normal estándar para un nivel de servicio objetivo. LT es el plazo de entrega medio del proveedor, y D es la demanda media. Los símbolos σD y σLT indican las desviaciones estándar de la demanda y del plazo de entrega, respectivamente. El uso de esta fórmula garantiza que tus reservas de seguridad aumenten cuando un proveedor muestre hábitos de entrega impredecibles [6].
Si la demanda o los plazos de entrega son muy variables, los márgenes de seguridad necesarios aumentan. Cuando un artículo tiene un bajo coste de rotura de stock o una cadena de suministro muy fiable, las plantas pueden reducir con seguridad sus volúmenes de stock objetivo para liberar capital.
Gestión de piezas obsoletas y equipos antiguos
Las líneas de la industria pesada suelen depender de sistemas de control que tienen décadas de antigüedad. Dado que los sistemas de automatización industrial deben durar más que sus piezas originales, su funcionamiento y mantenimiento con componentes obsoletos supone un reto.
Cuando un fabricante original (OEM) deja de ofrecer soporte para un variador o un controlador, desaparece la vía de adquisición estándar. Los equipos antiguos acaban necesitando piezas de recambio que ya no se fabrican. Como resultado, las plantas suelen realizar pedidos excesivos de estos componentes obsoletos a fuentes no verificadas. Esta decisión aumenta el riesgo de recibir hardware falsificado o en mal estado.
Una alternativa más fiable consiste en revisar todo el inventario heredado y asociarse con EU Automation para disponer de piezas reacondicionadas y certificadas. El abastecimiento a través de EU Automation permite a las plantas mantener en funcionamiento la maquinaria antigua sin necesidad de construir costosos almacenes in situ.
Abastecimiento mediante inventario gestionado por el proveedor y existencias en consignación
Las plantas no necesitan ser propietarias de todas las piezas que tienen almacenadas. Los acuerdos de suministro alternativos permiten a las instalaciones reducir su exposición al riesgo de capital y, al mismo tiempo, disponer de componentes esenciales cuando sea necesario.
Los dos enfoques siguientes se utilizan para componentes caros y de baja rotación, en los que los costes de mantenimiento son muy elevados, pero la disponibilidad inmediata es crucial:
- Stock en consignación: el proveedor es propietario del stock almacenado en el almacén de la fábrica. El responsable de la planta no paga por él hasta que se utiliza.
- Inventario gestionado por el proveedor (SMI): el proveedor realiza un seguimiento remoto del consumo de la fábrica y envía automáticamente las piezas cuando es necesario.
Vincular la planificación de piezas de recambio con opciones de mantenimiento más amplias
Los distintos programas de mantenimiento de la maquinaria tienen diferentes requisitos en cuanto a las existencias del almacén. Un sistema de mantenimiento reactivo requiere grandes volúmenes de repuestos imprevistos, ya que los componentes se utilizan hasta que fallan.
La encuesta «ABB Value of Reliability» reveló que el 21 % de las empresas sigue recurriendo al mantenimiento «run-to-failure» a pesar del elevado coste de las paradas no planificadas [7]. Este enfoque da lugar a un almacenamiento desorganizado y a elevados gastos de envío.
Un programa preventivo genera demandas previsibles por lotes, lo que permite a los equipos pedir los componentes justo antes de una parada programada. Los programas avanzados, como el mantenimiento predictivo y el seguimiento basado en el estado, modifican por completo las necesidades del almacén. Por ejemplo, cuando los sensores de vibración detectan un defecto en un cojinete con semanas de antelación, el equipo de compras dispone de un margen de tiempo más amplio para adquirir la pieza exacta que se necesita.
Esta alerta temprana permite a los responsables pedir piezas a proveedores externos solo cuando se produce una alerta, lo que reduce los costes de almacenamiento permanente.
Errores habituales en la gestión del inventario de mantenimiento
Muchas fábricas ponen en peligro su planificación presupuestaria al caer en estas trampas relacionadas con el inventario:
- Mantener registros duplicados de piezas idénticas porque diferentes técnicos las introdujeron con códigos de fabricante distintos
- Almacenar piezas de recambio innecesarias para equipos que se sustituyeron hace años
- No controlar las condiciones climáticas en las zonas de almacenamiento, lo que provoca que los cojinetes se oxiden
- No actualizar los registros de plazos de entrega cuando un proveedor traslada sus instalaciones de producción al extranjero
- Depender por completo de un fabricante de equipo original (OEM) para el suministro de piezas sin evaluar las opciones de disponibilidad de terceros
Indicadores clave de rendimiento para el inventario de MRO
Las instalaciones deben supervisar estos indicadores específicos para realizar un seguimiento del estado de su sistema de piezas:
- Índice de rotación de existencias: la frecuencia con la que se utiliza y se repone el stock total a lo largo de un año.
- Índice de rotura de stock: el porcentaje de solicitudes de material que no pueden satisfacerse inmediatamente con el stock disponible.
- Nivel de servicio: la probabilidad de que una pieza esté disponible en stock cuando se necesite para una reparación.
- Porcentaje de existencias inactivas: la proporción de piezas almacenadas que no se han utilizado en absoluto durante un periodo de 12 meses consecutivos
Conclusión
Clasificar los artículos según su importancia garantiza que el capital cubra siempre en primer lugar los riesgos operativos reales. Tener en cuenta las variaciones en los plazos de envío y los componentes obsoletos evita paradas repentinas de la producción.
Los responsables de planta deben vincular las existencias del almacén con herramientas de seguimiento modernas y un proveedor fiable. De este modo, pueden garantizar el cumplimiento de los objetivos de producción y, al mismo tiempo, mantener la previsibilidad de los presupuestos.
Para los equipos de compras que desean encontrar un equilibrio entre los riesgos de rotura de stock y los costes de almacenamiento, EU Automation ayuda a adquirir piezas de recambio tanto actuales como obsoletas, apoyando la planificación estratégica de piezas de recambio críticas con plazos de entrega cortos y una cadena de suministro global que permite a los clientes acceder rápidamente a las piezas.
Referencias
[1] Association for Supply Chain Management (ASCM), APICS Dictionary, 17th Edition, 2022.
[4] World Economic Forum / Kearney, Global Value Chain Barometer, January 2023.
[5] Simcona / Supply Chain Management Review, "Electronic Component Shortage Outlook," 2024–2025.
[6] Crack The Code - Understanding safety stock and mastering its equation
[7] ABB / Sapio Research, Value of Reliability Survey, 2023.