Guía completa para el abastecimiento y la gestión de componentes de automatización en una cadena de suministro afectada por las perturbaciones
El abastecimiento se ha convertido en una de las tareas más difíciles de las operaciones industriales, y contar con estrategias de abastecimiento sólidas es ahora fundamental para mantener una planta en funcionamiento. Las interrupciones en la cadena de suministro global aumentaron un 38 % en 2024 en comparación con el año anterior, según los datos de seguimiento de Resilinc, y la industria manufacturera en general y la de alta tecnología se encuentran entre los cinco sectores más afectados [1]. Para una planta que funciona con piezas de automatización especializadas, cada uno de esos incidentes supone un posible lapso de tiempo entre el fallo de un componente y la llegada de su recambio.
La vulnerabilidad es estructural, no puntual. McKinsey estima que las interrupciones que duran un mes o más afectan ahora a las cadenas de suministro globales cada 3,7 años de media, y que una sola crisis grave puede acabar con cerca de la mitad de los beneficios anuales de la empresa afectada [2]. Una estrategia de abastecimiento sólida es lo que se interpone entre una planta y ese tipo de pérdidas. Determina si una pieza averiada se sustituye rápidamente o si la línea de producción queda paralizada durante semanas.
Esta guía explica cómo los equipos industriales pueden desarrollar una estrategia de abastecimiento que se mantenga firme cuando la cadena de suministro falle. Abarca los riesgos específicos de los componentes de automatización, cómo gestionar los plazos de entrega, cómo abastecerse de piezas difíciles de encontrar y obsoletas, y cómo integrar todo ello en un plan más amplio de gestión de activos.
Qué implican las estrategias de abastecimiento para la automatización industrial
Una estrategia de abastecimiento es el plan que regula la procedencia de los componentes, el número de proveedores con los que se trabaja, la gestión de los plazos de entrega y qué ocurre cuando una pieza deja de estar disponible. En el ámbito de la automatización industrial, esta estrategia es más específica y técnica que los consejos generales sobre la cadena de suministro dirigidos al sector minorista o de bienes de consumo. Las piezas son especializadas, los volúmenes son reducidos y un solo módulo descatalogado puede paralizar una línea de producción.
La mayor parte de las orientaciones publicadas sobre estrategia de cadena de suministro se centran en los productos de gran consumo, donde la prioridad es prever la demanda y hacer llegar los productos terminados a los clientes. La automatización industrial se enfrenta al problema contrario. La demanda de un recambio específico es baja e irregular, la pieza puede tener una vida útil de quince años y es posible que el fabricante original haya dejado de producirla hace años. Una estrategia de abastecimiento para una planta debe planificar en función de la escasez, no del volumen.
Hay tres cuestiones fundamentales en cualquier estrategia de abastecimiento industrial:
- Disponibilidad: ¿se puede conseguir la pieza, incluidos los componentes obsoletos y difíciles de encontrar que el fabricante original ya no comercializa?
- Plazo de entrega: ¿cuánto tardará en llegar y puede la planta aguantar ese lapso con las piezas de recambio de las que dispone?
- Concentración de riesgos: ¿de cuántos proveedores y de cuántas regiones depende la planta para obtener sus componentes críticos?
Si se tienen en cuenta estos tres aspectos, la mayoría de las decisiones de abastecimiento se derivarán de ellos. En los apartados siguientes se analiza cada uno de ellos por separado.
Por qué las cadenas de suministro automatizadas fallan de forma diferente
Las cadenas de suministro de la automatización industrial fallan por motivos que rara vez afectan a los bienes de consumo. Los componentes se fabrican en series más reducidas, dependen de un suministro limitado de semiconductores y siguen en servicio mucho tiempo después de haber desaparecido del catálogo. Una interrupción que un minorista puede absorber en una semana puede mantener una planta parada durante un mes.
Los plazos de entrega son el primer punto de presión. Durante la reciente escasez de semiconductores, los plazos medios de entrega de chips alcanzaron las 20,2 semanas, el periodo más largo desde que se empezaron a registrar estos datos en 2017 [3]. Los controladores programables y los variadores que dependen de esos chips se vieron afectados por el retraso. Una pieza que antes se enviaba en cuestión de días tardó varios meses en llegar, y las fábricas que no disponían de stock de seguridad simplemente tuvieron que esperar.
La concentración es el segundo punto. La encuesta de McKinsey de 2024 a responsables de la cadena de suministro reveló que solo el 60 % de las empresas tenía plena visibilidad incluso de sus proveedores de primer nivel [4]. Muchas fábricas descubren un punto único de fallo solo cuando este se produce, es decir, cuando un único proveedor de una misma región no puede suministrar y no hay ninguna alternativa cualificada registrada. La misma investigación reveló que las empresas tardan una media de dos semanas solo en planificar y ejecutar una respuesta ante una interrupción [4].
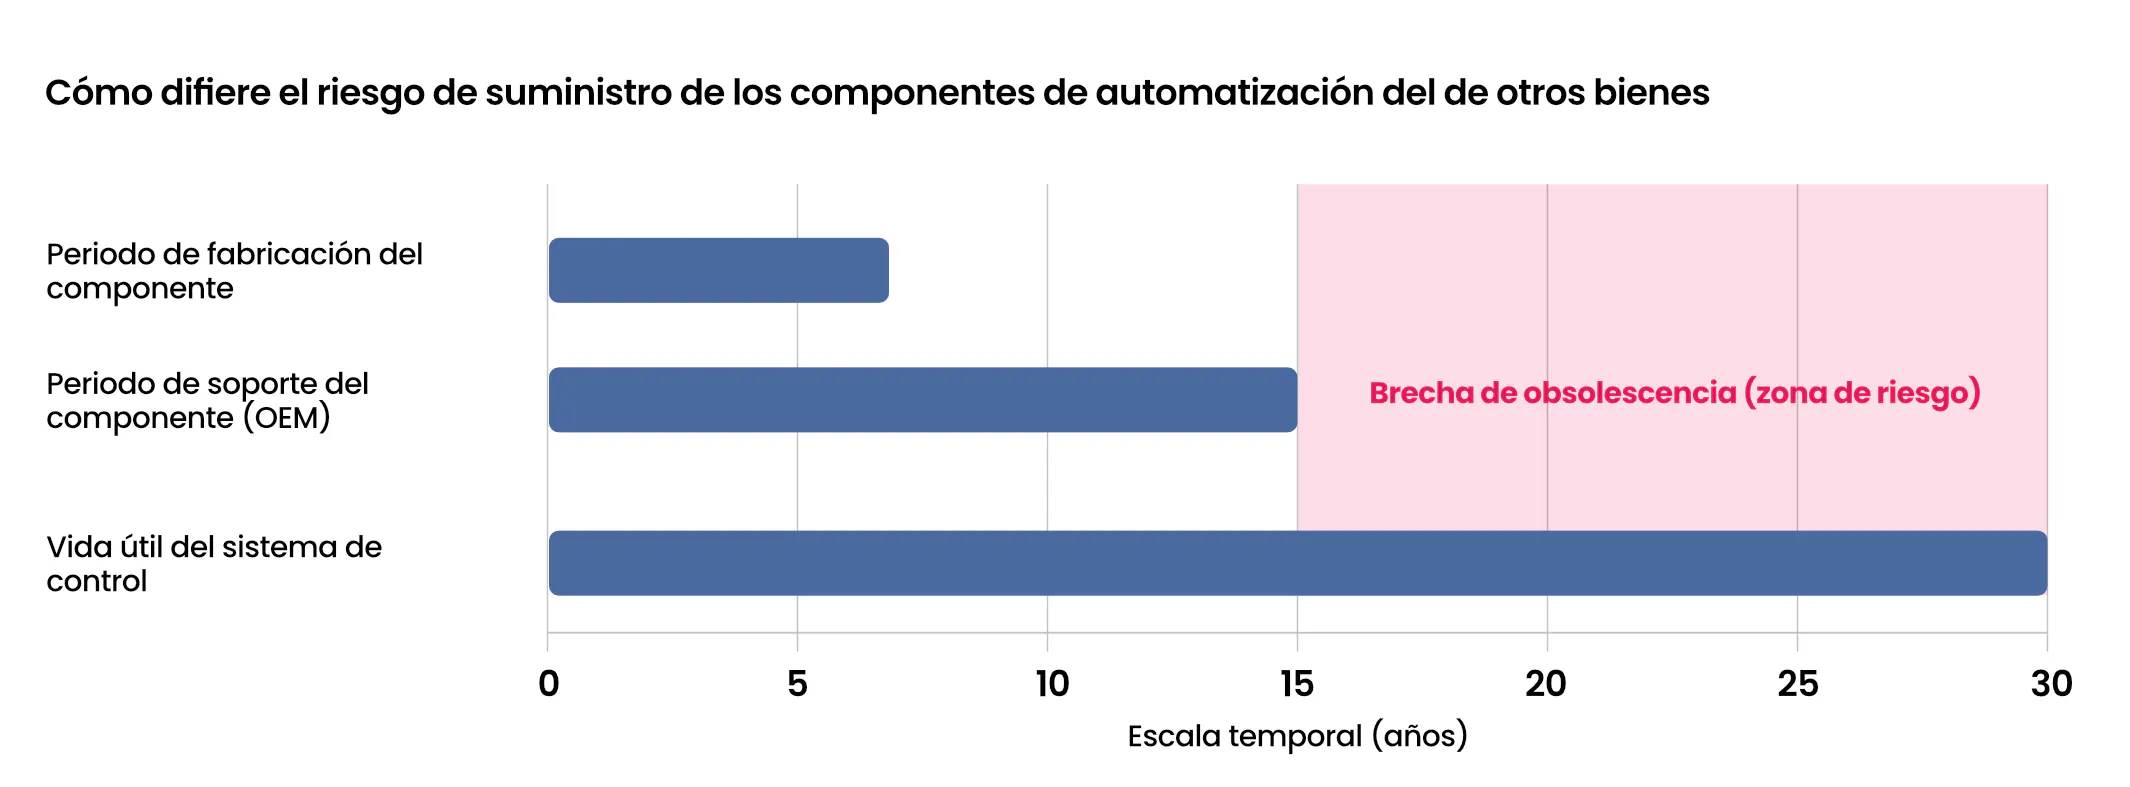
La obsolescencia es el tercer aspecto de la automatización, y el más particular. Los activos industriales funcionan durante décadas, pero los componentes electrónicos que contienen se retiran según los plazos propios del mercado de consumo. Un controlador instalado en 2010 puede seguir gestionando un proceso crítico, aunque su fabricante lo haya declarado al final de su vida útil hace años. Cuando falla, no hay existencias nuevas que comprar, por lo que la planta se ve obligada a recurrir al mercado secundario o a afrontar una actualización no planificada.
En qué se diferencia el riesgo de suministro de productos de automatización del de los productos en general
Estos tres riesgos se agravan entre sí. Un plazo de entrega prolongado para una pieza obsoleta que se adquiere a un único proveedor es el peor de los casos, y es más habitual de lo que la mayoría de las plantas cree. La gestión de cada uno de ellos es el tema de las siguientes secciones y de la guía más detallada titulada «Cómo afrontar las interrupciones en la cadena de suministro global con la automatización de la UE».
¿Cómo pueden las fábricas reducir el riesgo relacionado con los plazos de entrega?
El riesgo de plazo de entrega es el lapso de tiempo que transcurre entre el momento en que una pieza falla y el momento en que llega su recambio. El objetivo es acortar ese lapso o cubrirlo con existencias antes de que una avería obligue a tomar medidas. Las plantas que gestionan bien los plazos de entrega los tratan como datos que hay que supervisar, no como una característica fija de un proveedor.
Un programa práctico de gestión de plazos de entrega sigue una secuencia clara:
- Calcula el plazo de entrega de cada componente crítico utilizando el historial real de pedidos, en lugar de la cifra facilitada por el proveedor.
- Identifica las piezas cuyo plazo de entrega sea más largo de lo que la planta puede aguantar con las existencias actuales.
- Busca una segunda fuente de suministro para esas piezas, de modo que un retraso de un único proveedor no provoque una parada de la línea de producción.
- Mantenga un stock de seguridad para los componentes con los plazos de entrega más largos y el mayor grado de criticidad.
- Realice un seguimiento del cumplimiento real de las entregas a lo largo del tiempo y ajuste el stock de seguridad a medida que varíen los plazos de entrega.
El primer paso es el que más se suele omitir. Los plazos de entrega estimados y los reales divergen considerablemente en situaciones de presión, y un plan basado en las cifras del catálogo se viene abajo en cuanto la cadena de suministro se tensa. El historial de pedidos refleja la realidad.
El stock de seguridad conlleva un coste, por lo que el paso cuatro es selectivo y no universal. Mantener existencias inmoviliza capital y espacio de almacenamiento, y los costes de mantenimiento suelen oscilar entre el 20 % y el 30 % del valor de las existencias cada año [5]. La cuestión no es almacenar todo, sino las pocas piezas cuya ausencia resultaría más costosa, una cuestión que se trata en profundidad en la guía «Planificación estratégica de piezas de recambio: cuántas son suficientes y por qué».
Abastecimiento de piezas difíciles de encontrar y obsoletas
La obsolescencia es el principal problema de abastecimiento en la automatización industrial. La norma que la regula, la IEC 62402, define la obsolescencia como el cambio de estado de un artículo necesario, que pasa de estar disponible a no estarlo por parte de su fabricante [6]. En el caso de una planta, ese cambio rara vez se anuncia con antelación y suele descubrirse en el peor momento: cuando una pieza falla y no hay existencias nuevas que pedir.
Que una pieza llegue al final de su vida útil no significa que haya que sustituir el activo. Un controlador, un variador o un módulo de E/S pueden mantener una línea en funcionamiento durante años después de que el fabricante haya dejado de fabricarlos, siempre que se pueda encontrar un recambio cuando fallen. La cuestión ya no es si la pieza figura en el catálogo actual, sino si es posible conseguir una unidad en buen estado de funcionamiento.
Existen tres vías para obtener un componente obsoleto, cada una con sus ventajas e inconvenientes:
- Adquisición de la pieza original en un almacén especializado: es la opción más rápida cuando está disponible, mantiene el sistema actual sin cambios, pero depende de que la pieza se encuentre en stock en algún lugar.
- Reparación o reacondicionamiento de la unidad averiada: es una opción viable para algunos conjuntos, pero es más lenta y no siempre es posible cuando algún componente interno ya ha quedado obsoleto.
- Actualización a un equivalente actual: elimina el problema de la obsolescencia, pero conlleva costes de ingeniería, tiempo de inactividad y revalidación, por lo que es más adecuado para un cambio planificado que para una emergencia.
En cuanto a la primera vía, EU Automation dispone de un catálogo de componentes de automatización industrial actuales, difíciles de encontrar y obsoletos, incluidas piezas que los fabricantes originales ya no suministran. Conseguir rápidamente una unidad obsoleta suele marcar la diferencia entre unas pocas horas de inactividad y un proyecto de actualización no planificado, y permite a una planta optar por modernizarse según su propio calendario, en lugar de verse obligada a hacerlo bajo la presión de una avería. Los aspectos más detallados sobre cómo detectar a tiempo el riesgo de obsolescencia y desarrollar un enfoque gestionado se tratan en el artículo «Cómo encontrar piezas de automatización obsoletas sin correr el riesgo de sufrir paradas».

Riesgo de suministro específico del sector: sistemas heredados en el sector de la energía y los servicios públicos
El riesgo de suministro no se distribuye de manera uniforme entre los distintos sectores. El sector energético y el de los servicios públicos se encuentran en primera línea, ya que cuentan con algunos de los sistemas de control más antiguos que aún prestan un servicio crítico. Una planta de tratamiento de aguas o una subestación pueden depender de equipos instalados hace décadas, en los que sustituir todo el sistema no es ni rápido ni barato, y en los que el tiempo de inactividad tiene importantes repercusiones en materia de seguridad y normativa.
Los sistemas de control heredados concentran todos los riesgos de abastecimiento a la vez. Los componentes llevan mucho tiempo fuera de producción, es posible que el proveedor original ya no exista y la documentación suele ser escasa. Sin embargo, el activo no puede simplemente desconectarse mientras se diseña un sustituto moderno, ya que gestiona un proceso del que depende la población. El abastecimiento de estos sistemas consiste en mantener en funcionamiento una instalación con décadas de antigüedad mientras se planifica y se presupuesta una modernización a más largo plazo.
Se trata, en primer lugar, de un problema de abastecimiento y, en segundo lugar, de un problema de ingeniería. Una modernización puede planificarse a lo largo de varios años, pero una pieza obsoleta que ha fallado debe conseguirse en cuestión de días, y un enfoque adecuado de abastecimiento permite ganar el tiempo que necesita el plan de ingeniería. El tratamiento completo del mantenimiento de los sistemas de control obsoletos en estos sectores se aborda en la guía «El futuro de la cadena de suministro 4.0 y cómo evitar los paros no planificados».
Conocer la arquitectura de control: PLC, DCS y SCADA
Las decisiones de abastecimiento dependen del tipo de sistema de control que utilice una planta, ya que la arquitectura determina cómo se propaga el fallo de un componente y cómo se obtiene una pieza de recambio. Las tres arquitecturas más comunes son el controlador lógico programable (PLC), el sistema de control distribuido (DCS) y el sistema de control de supervisión y adquisición de datos (SCADA). Cada uno de ellos falla de forma diferente y cada uno tiene un perfil de abastecimiento distinto.
Un PLC controla maquinaria discreta y suele ser la unidad que necesita un recambio urgente de piezas obsoletas. Un DCS coordina procesos continuos en toda la planta, por lo que un fallo puede tener un alcance amplio y las piezas de recambio están estrechamente vinculadas al sistema instalado.
El SCADA se sitúa por encima de ambos como capa de monitorización y supervisión, y sus componentes envejecen siguiendo un ciclo de software y hardware más rápido. Saber qué sistema utiliza la planta y dónde se encuentran las piezas obsoletas en ella es el punto de partida de cualquier plan de abastecimiento. Las diferencias prácticas entre estos sistemas, y lo que implican para el mantenimiento y el abastecimiento, se exponen en la guía «PLC, PAC e IPC: ¿qué sistema de control es el adecuado para ti?».
Incorporar el abastecimiento a una estrategia de gestión de activos
El aprovisionamiento funciona mejor como parte de un plan más amplio de gestión de activos que como una reacción ante cada avería. La norma internacional ISO 55000 sobre gestión de activos define el objetivo como la obtención de valor de los activos a lo largo de todo su ciclo de vida. Exige a las organizaciones que sopesen el coste total del ciclo de vida en lugar del coste inmediato de una única reparación [7]. Una pieza de repuesto que se mantiene para hacer frente a una avería crítica forma parte de ese coste del ciclo de vida, no es un gasto general que deba minimizarse de forma aislada.
Esto replantea las piezas de repuesto como una decisión estratégica. La cuestión es qué componentes debe tener una planta, en qué cantidad y para qué modos de fallo, equilibrando el coste de mantener existencias con el coste de quedarse sin ellas. Mantener existencias es caro, pero una línea de producción parada por falta de un solo módulo lo es mucho más, y el punto de equilibrio varía para cada activo.
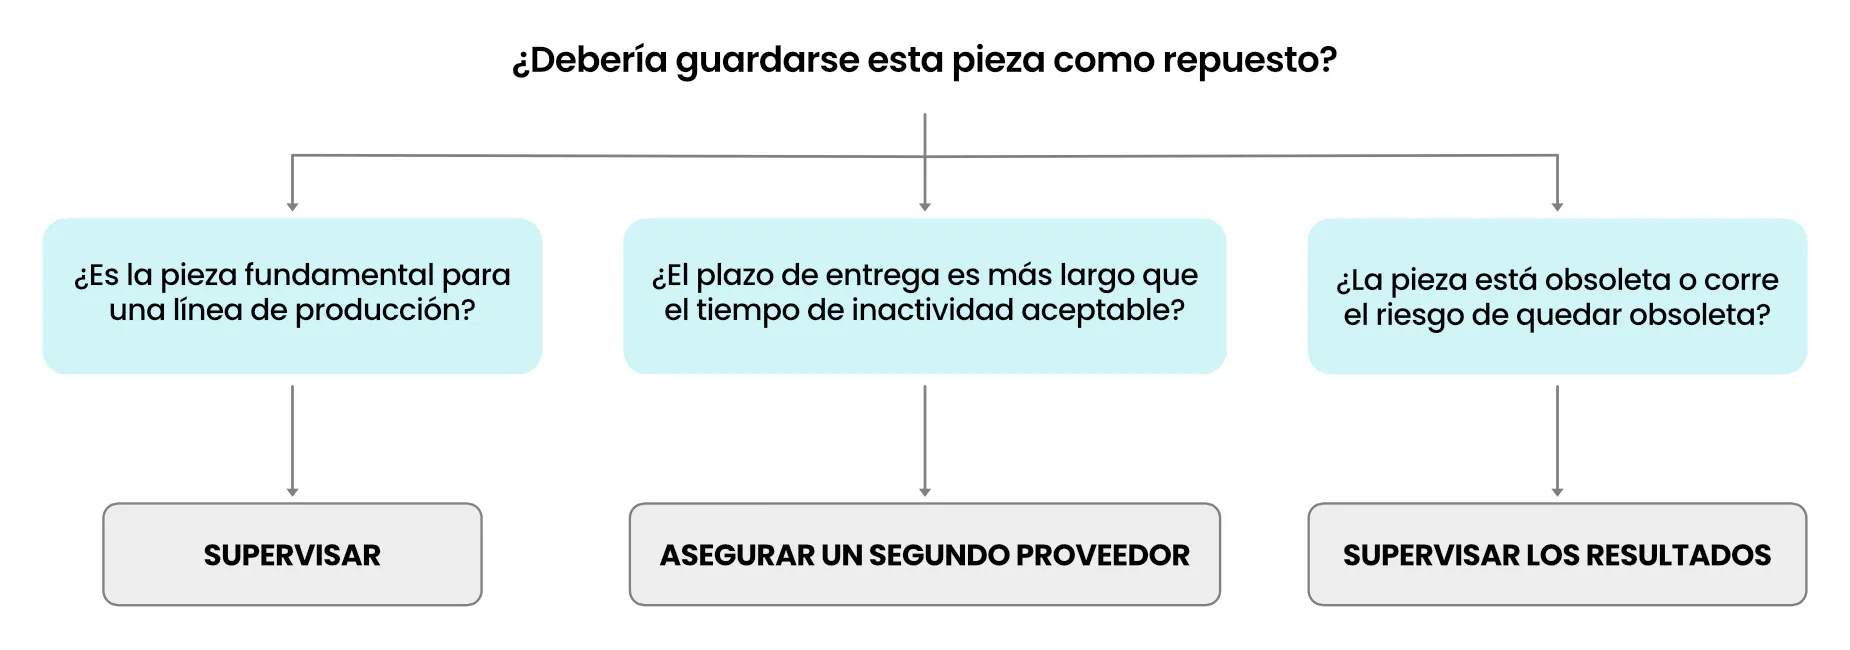
Aquí es donde se unen el abastecimiento y las compras. Un programa de mantenimiento predictivo puede prever cuándo fallará un componente, pero esa previsión solo aporta valor si la pieza se puede adquirir dentro del plazo que indica.
EU Automation suministra componentes actuales y obsoletos para cumplir exactamente con estos plazos de adquisición, de modo que una sustitución planificada no se vea retrasada por la falta de disponibilidad de una pieza. En el caso concreto de los productos obsoletos de «cola larga», disponer de una fuente fiable de piezas descatalogadas es lo que permite a una planta explotar sus activos hasta el final de su vida útil de forma razonable, en lugar de sustituirlos prematuramente por miedo a la falta de suministro.
Un marco práctico para la estrategia de abastecimiento
Una estrategia de abastecimiento no tiene por qué ser compleja para funcionar. Debe estar documentada, basarse en datos reales y revisarse a medida que evoluciona la cadena de suministro. El siguiente marco resume las secciones anteriores en una secuencia que una planta puede seguir:
- Elaborar una clasificación de criticidad de los componentes, ponderada en función del coste que supondría la parada de la línea de producción en caso de fallo de cada uno de ellos.
- Registrar el plazo de entrega real de cada pieza crítica, basándose en el historial de pedidos y no en los presupuestos de los proveedores.
- Marca todos los componentes que estén obsoletos o se acerquen al final de su vida útil, basándote en el estado indicado por el fabricante y en la experiencia sobre el terreno.
- Decide la vía de abastecimiento para cada pieza crítica: stock de repuesto, doble fuente de suministro, vía de reparación o actualización planificada.
- Selecciona un segundo proveedor para aquellas piezas en las que una única fuente suponga un riesgo excesivo.
- Establezca niveles de stock de seguridad para los componentes de mayor criticidad y plazo de entrega más largo, y no más allá.
- Revise el plan en un ciclo fijo, actualizando los plazos de entrega, el estado de obsolescencia y los niveles de stock a medida que cambien.
El marco está ordenado deliberadamente por riesgo. La criticidad es lo primero porque determina dónde se centra el esfuerzo, y una planta que no puede almacenar todo debe almacenar las pocas piezas cuya ausencia supondría el mayor coste. El resto de la estrategia se deriva de esa clasificación.
Conclusión
Las interrupciones ya no son esa excepción que una planta puede prever una vez al año. Ahora que las crisis graves de suministro son una constante en las operaciones industriales, la diferencia entre unas plantas y otras radica en su grado de preparación cuando se agota una pieza. Esa preparación se reduce a tres preguntas que hay que responder de antemano: ¿se puede conseguir el componente?, ¿en cuánto tiempo? y ¿de cuántas fuentes? Las piezas de automatización complican estas tres cuestiones, ya que son especializadas, tienen una larga vida útil y son propensas a la obsolescencia.
Las mejores estrategias de abastecimiento convierten esas preguntas en decisiones rutinarias en lugar de emergencias. Clasifica los componentes por nivel de criticidad, basa los plazos de entrega en lo que realmente ha ocurrido en lugar de en lo que se había presupuestado, detecta la obsolescencia antes de que falle una pieza y almacena solo aquellos repuestos cuya ausencia supondría el mayor coste.
Si se gestiona de esta manera, un componente descatalogado se convierte en un inconveniente en lugar de en una crisis. EU Automation respalda este enfoque suministrando componentes de automatización industrial actuales, difíciles de encontrar y obsoletos, lo que ayuda a las plantas a mantener en funcionamiento las líneas críticas mientras planifican la modernización según sus propios criterios.
Referencias
[1] https://resilinc.ai/press-release/global-supply-chains-see-nearly-40-annual-increase-in-disruptions/
[4] https://www.mckinsey.com/capabilities/operations/our-insights/supply-chain-risk-survey-2024