Der umfassende Leitfaden zur Beschaffung und Verwaltung von Automatisierungskomponenten in einer von Störungen geprägten Lieferkette
Die Beschaffung hat sich zu einer der schwierigsten Aufgaben im industriellen Betrieb entwickelt, und solide Beschaffungsstrategien sind mittlerweile ein zentraler Bestandteil für den reibungslosen Betrieb eines Werks. Laut Überwachungsdaten von Resilinc stiegen die Störungen in der globalen Lieferkette im Jahr 2024 im Vergleich zum Vorjahr um 38 %, wobei die allgemeine Fertigungsindustrie und die Hightech-Branche zu den fünf am stärksten betroffenen Branchen gehörten [1]. Für ein Werk, das auf spezialisierte Automatisierungskomponenten angewiesen ist, bedeutet jedes dieser Ereignisse eine potenzielle Lücke zwischen dem Ausfall einer Komponente und dem Eintreffen ihres Ersatzteils.
Dieses Risiko ist struktureller Natur und tritt nicht nur gelegentlich auf. McKinsey schätzt, dass Störungen, die einen Monat oder länger andauern, die globalen Lieferketten mittlerweile durchschnittlich alle 3,7 Jahre treffen und dass ein einziger schwerer Schock fast die Hälfte des Jahresgewinns des betroffenen Unternehmens zunichte machen kann [2]. Eine solide Beschaffungsstrategie ist das, was zwischen einem Werk und solchen Verlusten steht. Sie entscheidet darüber, ob ein defektes Teil schnell ausgetauscht werden kann oder ob die Produktionslinie wochenlang stillsteht.
Dieser Leitfaden zeigt auf, wie Teams in der Industrie eine Beschaffungsstrategie entwickeln können, die auch dann noch funktioniert, wenn die Lieferkette versagt. Er behandelt die spezifischen Risiken bei Automatisierungskomponenten, das Management von Vorlaufzeiten, die Beschaffung schwer zu findender und veralteter Teile sowie die Einbindung all dieser Aspekte in einen umfassenderen Anlagenmanagementplan.
Was Beschaffungsstrategien für die industrielle Automatisierung bedeuten
Eine Beschaffungsstrategie ist der Plan, der festlegt, woher Komponenten stammen, wie viele Lieferanten zum Einsatz kommen, wie Lieferzeiten gesteuert werden und was geschieht, wenn ein Teil nicht mehr verfügbar ist. Im Bereich der industriellen Automatisierung ist sie enger gefasst und technischer ausgerichtet als die allgemeinen Empfehlungen zur Lieferkette, die für den Einzelhandel oder Konsumgüter verfasst wurden. Die Teile sind spezialisiert, die Stückzahlen gering, und schon ein einziges nicht mehr lieferbares Modul kann eine Produktionslinie zum Stillstand bringen.
Die meisten veröffentlichten Leitfäden zur Lieferkettenstrategie zielen auf schnelllebige Konsumgüter ab, bei denen die Prognose der Nachfrage und der Transport der Fertigwaren zum Kunden im Vordergrund stehen. In der industriellen Automatisierung besteht das gegenteilige Problem. Die Nachfrage nach einem bestimmten Ersatzteil ist gering und unregelmäßig, das Teil hat möglicherweise eine Lebensdauer von fünfzehn Jahren, und der Originalhersteller hat die Produktion möglicherweise schon vor Jahren eingestellt. Eine Beschaffungsstrategie für ein Werk muss auf Knappheit ausgerichtet sein, nicht auf Stückzahlen.
Im Mittelpunkt jeder industriellen Beschaffungsstrategie stehen drei Fragen:
- Verfügbarkeit – Ist das Teil überhaupt erhältlich, einschließlich veralteter und schwer zu beschaffender Komponenten, die vom Originalhersteller nicht mehr geführt werden?
- Lieferzeit – Wie lange dauert es, bis die Lieferung eintrifft, und kann das Werk diese Lücke mit seinen vorhandenen Ersatzteilen überbrücken?
- Risikokonzentration – Von wie vielen Lieferanten und wie vielen Regionen ist das Werk bei der Beschaffung seiner kritischen Komponenten abhängig?
Wenn diese drei Punkte stimmen, ergeben sich die meisten Beschaffungsentscheidungen von selbst. In den folgenden Abschnitten werden diese Punkte nacheinander behandelt.
Warum es bei der Automatisierung von Lieferketten zu unterschiedlichen Störungen kommt
Lieferketten in der industriellen Automatisierung brechen aus Gründen zusammen, die bei Konsumgütern selten eine Rolle spielen. Die Komponenten werden in kleineren Stückzahlen gefertigt, sind von der knappen Halbleiterversorgung abhängig und bleiben noch lange nach ihrem Ausscheiden aus dem Katalog im Einsatz. Eine Störung, die ein Einzelhändler innerhalb einer Woche auffangen kann, kann eine Fabrik einen Monat lang lahmlegen.
Lieferzeiten sind der erste Druckpunkt. Während der jüngsten Halbleiterknappheit erreichten die durchschnittlichen Lieferzeiten für Chips 20,2 Wochen – der längste Wert seit Beginn der Erfassung im Jahr 2017 [3]. Programmierbare Steuerungen und Antriebe, die auf diese Chips angewiesen sind, waren von dieser Verzögerung ebenfalls betroffen. Die Lieferzeit für ein Teil, das früher innerhalb weniger Tage versandt wurde, verlängerte sich auf mehrere Monate, und Werke, die keine Pufferbestände vorhielten, mussten einfach abwarten.
Der zweite Druckpunkt ist die Konzentration. Eine Umfrage von McKinsey aus dem Jahr 2024 unter Führungskräften in der Lieferkette ergab, dass nur 60 % der Unternehmen selbst über ihre Tier-1-Lieferanten vollständige Transparenz hatten [4]. Viele Werke entdecken einen Single Point of Failure erst dann, wenn er ausfällt – wenn ein einziger Lieferant in einer bestimmten Region nicht liefern kann und keine qualifizierte Alternative in den Unterlagen verzeichnet ist. Dieselbe Untersuchung ergab, dass Unternehmen durchschnittlich zwei Wochen benötigen, um allein eine Reaktion auf eine Störung zu planen und umzusetzen [4].
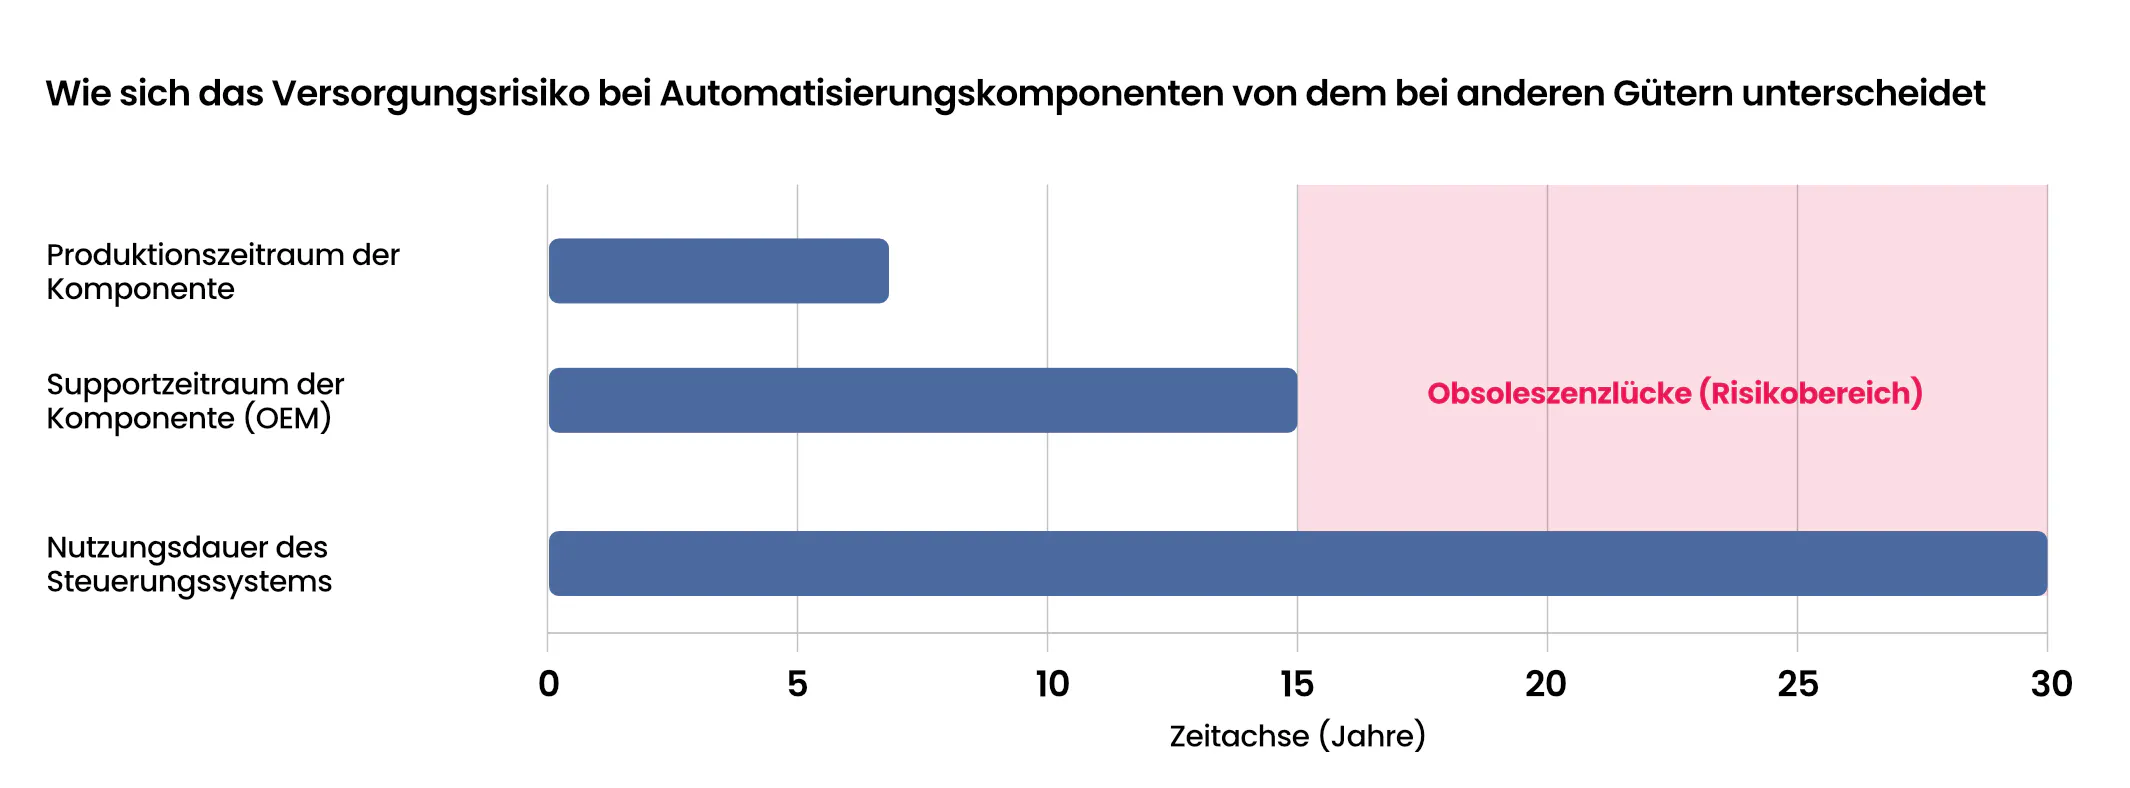
Die Veralterung ist der dritte und zugleich spezifischste Aspekt der Automatisierung. Industrielle Anlagen sind jahrzehntelang in Betrieb, doch die darin enthaltene Elektronik wird nach den Maßstäben des Konsumgütermarktes ausgemustert. Eine im Jahr 2010 installierte Steuerung kann noch immer einen kritischen Prozess steuern, obwohl ihr Hersteller sie bereits vor Jahren für veraltet erklärt hat. Wenn sie ausfällt, gibt es keine neuen Ersatzteile mehr zu kaufen, und die Anlage ist darauf angewiesen, auf dem Sekundärmarkt nach Ersatz zu suchen oder eine ungeplante Modernisierung vorzunehmen.
Inwiefern sich das Beschaffungsrisiko bei Automatisierungsprodukten von dem bei allgemeinen Waren unterscheidet
Diese drei Risiken verstärken sich gegenseitig. Eine lange Lieferzeit für ein veraltetes Bauteil, das von einem einzigen Lieferanten bezogen wird, stellt den schlimmsten Fall dar – und kommt häufiger vor, als die meisten Werke annehmen. Wie man mit jedem einzelnen dieser Risiken umgeht, ist Thema der nächsten Abschnitte sowie des ausführlichen Leitfadens „Bewältigung globaler Störungen in der Lieferkette mit EU-Automatisierung“.
Wie können Werke das Durchlaufzeitrisiko verringern?
Das Lieferzeitrisiko ist die Zeitspanne zwischen dem Ausfall eines Teils und dem Eintreffen des Ersatzteils. Das Ziel besteht darin, diese Zeitspanne zu verkürzen oder sie durch Lagerbestände zu überbrücken, bevor ein Ausfall das Problem zwangsläufig heraufbeschwört. Werke, die Lieferzeiten gut verwalten, betrachten diese als Daten, die es zu erfassen gilt, und nicht als feststehende Eigenschaft eines Lieferanten.
Ein praxisorientiertes Lieferzeitprogramm folgt einer klaren Abfolge:
- Ermitteln Sie die Lieferzeit für jede kritische Komponente anhand der tatsächlichen Bestellhistorie.
- Ermitteln Sie die Teile, bei denen die Lieferzeit länger ist, als das Werk mit den vorhandenen Ersatzteilen überbrücken kann.
- Sichern Sie sich für diese Teile eine zweite Bezugsquelle, damit eine Verzögerung bei einem einzelnen Lieferanten nicht zu einem Produktionsstillstand führt.
- Halten Sie einen Pufferbestand für die Komponenten mit den längsten Lieferzeiten und der höchsten Kritikalität bereit.
- Verfolgen Sie die tatsächliche Lieferleistung im Zeitverlauf und passen Sie den Pufferbestand an, wenn sich die Lieferzeiten ändern.
Der erste Schritt wird am häufigsten übersprungen. Angegebene Lieferzeiten und tatsächliche Lieferzeiten weichen unter Druck stark voneinander ab, und ein Plan, der auf den Katalogangaben basiert, scheitert in dem Moment, in dem die Lieferkette angespannt wird. Die Bestellhistorie sagt die Wahrheit.
Pufferbestände verursachen Kosten, weshalb Schritt vier eher selektiv als universell anzuwenden ist. Die Vorhaltung von Lagerbeständen bindet Kapital und Lagerfläche, und die Lagerhaltungskosten belaufen sich in der Regel auf 20 % bis 30 % des Lagerwerts pro Jahr [5]. Es geht nicht darum, alles auf Lager zu halten. Es geht darum, die wenigen Teile vorrätig zu halten, deren Fehlen am teuersten wäre – eine Einschätzung, die im Leitfaden zur strategischen Ersatzteilplanung ausführlich behandelt wird: Wie viele sind genug und warum?
Beschaffung schwer zu findender und veralteter Teile
Die Veralterung ist das entscheidende Beschaffungsproblem in der industriellen Automatisierung. Die dafür maßgebliche Norm, IEC 62402, definiert Veralterung als den Wechsel eines benötigten Artikels vom Status „verfügbar“ zum Status „nicht mehr verfügbar“ seitens des Herstellers [6]. Für eine Anlage wird diese Änderung selten im Voraus angekündigt und wird meist im ungünstigsten Moment entdeckt, nämlich wenn ein Teil ausfällt und kein neues Lagerbestück mehr bestellt werden kann.
Dass ein Teil das Ende seiner Lebensdauer erreicht, bedeutet nicht, dass die Anlage ersetzt werden muss. Eine Steuerung, ein Antrieb oder ein E/A-Modul kann eine Produktionslinie noch Jahre lang am Laufen halten, nachdem der Hersteller die Produktion eingestellt hat – vorausgesetzt, es lässt sich ein Ersatz finden, wenn das Teil ausfällt. Die Frage ist nicht mehr, ob das Teil im aktuellen Katalog steht, sondern ob sich überhaupt ein funktionsfähiges Exemplar beschaffen lässt.
Es gibt drei Wege, an eine veraltete Komponente zu gelangen, die jeweils Vor- und Nachteile mit sich bringen:
- Beschaffung des Originalteils aus einem Speziallager – am schnellsten, sofern verfügbar; das bestehende System bleibt unverändert; hängt davon ab, ob das Teil irgendwo vorrätig ist.
- Reparatur oder Aufarbeitung des ausgefallenen Geräts – für manche Baugruppen praktikabel; langsamer und nicht immer möglich, sobald eine Komponente im Inneren selbst veraltet ist.
- Umrüstung auf ein aktuelles Äquivalent – beseitigt das Problem der Veralterung, ist jedoch mit technischen Kosten, Ausfallzeiten und einer erneuten Validierung verbunden; eignet sich daher eher für eine geplante Umstellung als für einen Notfall.
Für den ersten Weg verfügt EU Automation über einen Katalog mit aktuellen, schwer zu findenden und veralteten Komponenten für die industrielle Automatisierung, darunter auch Teile, die von den Originalherstellern nicht mehr unterstützt werden. Die schnelle Beschaffung eines veralteten Bauteils entscheidet oft darüber, ob es bei einem Ausfall von wenigen Stunden bleibt oder ein ungeplantes Modernisierungsprojekt erforderlich wird, und ermöglicht es einem Werk, die Modernisierung nach eigenem Zeitplan durchzuführen, anstatt unter dem Druck eines Ausfalls handeln zu müssen. Die tiefergehenden Aspekte der frühzeitigen Erkennung von Veralterungsrisiken und der Entwicklung eines kontrollierten Ansatzes werden im Artikel „So finden Sie veraltete Automatisierungskomponenten, ohne Ausfallzeiten zu riskieren“ behandelt.

Branchenspezifisches Versorgungsrisiko: Altsysteme im Energie- und Versorgungssektor
Das Versorgungsrisiko ist nicht gleichmäßig über alle Branchen verteilt. Die Energie- und Versorgungswirtschaft steht dabei an vorderster Front, da dort einige der ältesten Steuerungssysteme noch immer in kritischen Bereichen im Einsatz sind. Eine Wasseraufbereitungsanlage oder ein Umspannwerk kann von Geräten abhängen, die vor Jahrzehnten installiert wurden, wobei ein Austausch des gesamten Systems weder schnell noch kostengünstig ist und Ausfallzeiten erhebliche sicherheitstechnische und regulatorische Konsequenzen nach sich ziehen.
Veraltete Steuerungssysteme bündeln alle Beschaffungsrisiken auf einmal. Die Komponenten werden schon lange nicht mehr hergestellt, der ursprüngliche Anbieter existiert möglicherweise nicht mehr und die Dokumentation ist oft lückenhaft. Dennoch kann die Anlage nicht einfach abgeschaltet werden, während ein moderner Ersatz entwickelt wird, da sie einen Prozess betreibt, auf den sich die Öffentlichkeit verlässt. Bei der Beschaffung für diese Systeme geht es darum, eine jahrzehntealte Anlage am Laufen zu halten, während eine längerfristige Modernisierung geplant und budgetiert wird.
Dies ist in erster Linie ein Beschaffungsproblem und erst in zweiter Linie ein technisches Problem. Eine Modernisierung lässt sich über Jahre hinweg planen, doch ein ausgefallenes, veraltetes Bauteil muss innerhalb weniger Tage beschafft werden – und der richtige Beschaffungsansatz verschafft dem technischen Plan die nötige Zeit. Die umfassende Behandlung der Instandhaltung alternder Steuerungssysteme in diesen Branchen wird im Leitfaden „Die Zukunft der Lieferkette 4.0 und die Vermeidung ungeplanter Ausfallzeiten“ behandelt.
Ihre Steuerungsarchitektur kennen: SPS, DCS und SCADA
Beschaffungsentscheidungen hängen von der Art des Steuerungssystems ab, das in einer Anlage zum Einsatz kommt, da die Architektur Einfluss darauf hat, wie sich ein Komponentenausfall ausbreitet und wie ein Ersatzteil beschafft wird. Die drei gängigen Architekturen sind die speicherprogrammierbare Steuerung (SPS), das dezentrale Steuerungssystem (DCS) und das Überwachungs- und Datenerfassungssystem (SCADA). Jede dieser Architekturen weist unterschiedliche Ausfallmuster auf und erfordert ein anderes Beschaffungsprofil.
Eine SPS steuert diskrete Maschinen und ist oft die Einheit, für die dringend ein veraltetes Ersatzteil benötigt wird. Ein DCS koordiniert kontinuierliche Prozesse im gesamten Werk, sodass ein Ausfall weitreichende Folgen haben kann und Ersatzteile eng an das installierte System gebunden sind.
SCADA fungiert als Überwachungs- und Steuerungsschicht über beiden Systemen, und seine Komponenten unterliegen einem schnelleren Software- und Hardware-Wechselzyklus. Zu wissen, welche Systeme in der Anlage im Einsatz sind und wo sich die veralteten Komponenten befinden, ist der Ausgangspunkt für jeden Beschaffungsplan. Die praktischen Unterschiede zwischen diesen Systemen und ihre Auswirkungen auf Wartung und Beschaffung werden im Leitfaden „SPS vs. PAC vs. IPC: Welches Steuerungssystem ist das richtige für Sie?“ erläutert.
Die Einbindung der Beschaffung in eine Vermögensverwaltungsstrategie
Die Beschaffung funktioniert am besten als Teil eines umfassenderen Anlagenmanagementplans und nicht als Reaktion auf jeden einzelnen Ausfall. Die internationale Norm für Anlagenmanagement, ISO 55000, definiert das Ziel darin, den Wert von Anlagen über ihren gesamten Lebenszyklus hinweg zu realisieren. Sie fordert Unternehmen dazu auf, die Gesamtkosten über den gesamten Lebenszyklus zu berücksichtigen und nicht nur die unmittelbaren Kosten einer einzelnen Reparatur [7]. Ein Ersatzteil, das für den Fall eines kritischen Ausfalls vorrätig gehalten wird, ist Teil dieser Lebenszykluskosten und kein Gemeinkostenposten, der isoliert minimiert werden muss.
Dadurch werden Ersatzteile als strategische Entscheidung neu definiert. Die Frage ist, welche Komponenten eine Anlage in welcher Menge für welche Ausfallarten vorhalten sollte, wobei die Kosten für die Lagerhaltung gegen die Kosten eines Lagerengpasses abgewogen werden müssen. Die Lagerhaltung ist teuer, aber eine Produktionslinie, die wegen des Fehlens eines einzigen Moduls stillsteht, ist weitaus teurer, und der Gleichgewichtspunkt ist für jede Anlage unterschiedlich.
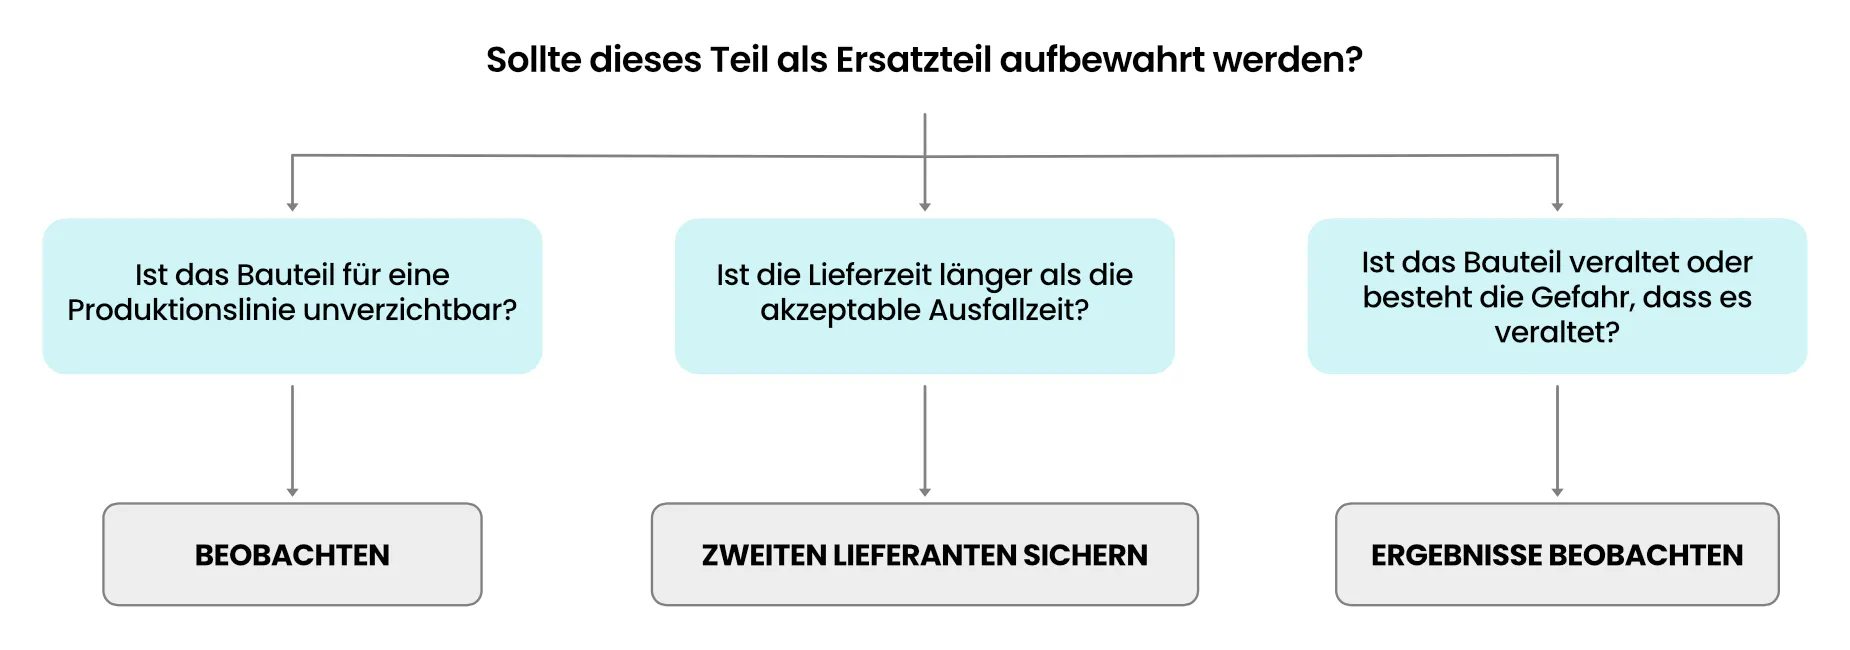
Hier treffen Beschaffung und Einkauf aufeinander. Ein Programm zur vorausschauenden Instandhaltung kann zwar vorhersagen, wann eine Komponente ausfallen wird, doch diese Prognose ist nur dann von Nutzen, wenn das Teil innerhalb des dadurch vorgegebenen Zeitfensters beschafft werden kann.
EU Automation liefert aktuelle und veraltete Komponenten, um genau diese Beschaffungsfenster einzuhalten, sodass ein geplanter Austausch nicht durch ein nicht verfügbares Teil verzögert wird. Insbesondere bei veralteten Long-Tail-Teilen ermöglicht eine zuverlässige Bezugsquelle für nicht mehr hergestellte Teile es einem Werk, seine Anlagen bis zum sinnvollen Ende ihrer Lebensdauer zu betreiben, anstatt sie aus Angst vor Lieferengpässen vorzeitig zu ersetzen.
Ein praktisches Rahmenkonzept für die Beschaffungsstrategie
Eine Beschaffungsstrategie muss nicht aufwendig sein, um zu funktionieren. Sie muss schriftlich festgehalten werden, auf realen Daten basieren und im Zuge der Weiterentwicklung der Lieferkette regelmäßig überprüft werden. Das folgende Rahmenkonzept fasst die vorangegangenen Abschnitte zu einer Abfolge zusammen, an der sich ein Werk orientieren kann:
- Erstellen Sie eine Rangliste der Komponenten nach ihrer Kritikalität, bewertet anhand der Kosten, die bei einem Ausfall der jeweiligen Komponente durch einen Produktionsstillstand entstehen würden.
- Erfassen Sie die tatsächliche Lieferzeit für jedes kritische Teil anhand der Bestellhistorie.
- Kennzeichnen Sie jede Komponente, die veraltet ist oder sich dem Ende ihrer Lebensdauer nähert, unter Berücksichtigung des vom Hersteller angegebenen Status und der Erfahrungen aus der Praxis.
- Legen Sie für jedes kritische Teil die Beschaffungsstrategie fest: Ersatzteilvorrat, Doppelbeschaffung, Reparatur oder geplante Aufrüstung.
- Qualifizieren Sie einen zweiten Lieferanten für Teile, bei denen die Beschaffung von einem einzigen Lieferanten ein zu großes Risiko darstellt.
- Legen Sie Pufferbestände nur für die Komponenten mit der höchsten Kritikalität und der längsten Lieferzeit fest – und für keine anderen.
- Überprüfen Sie den Plan in festgelegten Abständen und aktualisieren Sie Lieferzeiten, Veralterungsstatus und Lagerbestände, sobald sich diese ändern.
Das Rahmenkonzept ist bewusst nach Risikograden geordnet. Die Kritikalität steht an erster Stelle, da sie darüber entscheidet, wo die Ressourcen eingesetzt werden, und ein Werk, das nicht alles vorrätig halten kann, sollte die wenigen Teile vorrätig halten, deren Fehlen die höchsten Kosten verursachen würde. Der Rest der Strategie ergibt sich aus dieser Rangfolge.
Fazit
Störungen sind nicht mehr die Ausnahme, auf die sich ein Werk einmal im Jahr einstellen kann. Da größere Versorgungsengpässe mittlerweile zum Alltag im industriellen Betrieb gehören, unterscheidet sich ein Werk vom anderen dadurch, wie gut es vorbereitet ist, wenn ein Teil ausfällt. Diese Vorbereitung hängt von drei Fragen ab, die im Voraus geklärt werden müssen: Kann das Bauteil beschafft werden, wie schnell und aus wie vielen Quellen? Bei Automatisierungsteilen sind alle drei Fragen schwieriger zu beantworten, da sie spezialisiert, langlebig und anfällig für Veralterung sind.
Die besten Beschaffungsstrategien verwandeln diese Fragen in Routineentscheidungen statt in Notfälle. Ordnen Sie Komponenten nach ihrer Kritikalität, legen Sie Lieferzeiten auf der Grundlage tatsächlicher Erfahrungen statt angebotener Zeiten fest, weisen Sie auf Veralterung hin, bevor ein Teil ausfällt, und lagern Sie nur die Ersatzteile, deren Fehlen die höchsten Kosten verursachen würde.
Auf diese Weise wird eine nicht mehr lieferbare Komponente eher zu einer Unannehmlichkeit als zu einer Krise. EU Automation unterstützt diesen Ansatz durch die Bereitstellung aktueller, schwer zu findender und veralteter Komponenten für die Industrieautomation und hilft so den Betrieben, kritische Produktionslinien am Laufen zu halten, während sie die Modernisierung nach ihren eigenen Vorstellungen planen.
Literaturverzeichnis
[1] https://resilinc.ai/press-release/global-supply-chains-see-nearly-40-annual-increase-in-disruptions/
[4] https://www.mckinsey.com/capabilities/operations/our-insights/supply-chain-risk-survey-2024