Strategische Ersatzteilplanung: Wie viele sind genug und warum?
Zu viele Ersatzteile auf Lager zu halten, kann eine Geldverschwendung sein und unnötigen Lagerplatz beanspruchen. Sind hingegen zu wenige Ersatzteile vorrätig, kann eine ganze Produktionslinie zum Stillstand kommen. Die Ausfallzeiten verlängern sich, da Techniker darauf warten müssen, dass Teile bestellt werden, um defekte Anlagen zu reparieren.
Das richtige Gleichgewicht zu finden ist entscheidend, um sicherzustellen, dass Betriebe Ausfallzeiten reduzieren und die Kosten im Griff behalten. Deshalb ist strategische Ersatzteilplanung eine so wertvolle Kompetenz. Diese Methodik ermöglicht es Managern, die richtige Menge an Ersatzteilen einzuplanen, um potenzielle Ausfallzeiten zu reduzieren und Kosten sowie unnötigen Platzverbrauch zu sparen.
Für einen umfassenderen Überblick über Instandhaltungskonzepte „Kompletten Leitfaden zu Instandhaltungsstrategien in der industriellen Automatisierung“.
Was versteht man unter strategischer Ersatzteilplanung?
Strategische Ersatzteilplanung bedeutet, genau zu entscheiden, wie viele Ersatzteile auf Lager gehalten werden sollen. Das Ziel ist es, den Betrieb der Maschinen so lange wie nötig aufrechtzuerhalten, ohne mehr Geld als nötig auszugeben.
Diese Entscheidungen basieren auf der Art des Ersatzteils, der benötigten Stückzahl und dem Lagerort. Sie hängen außerdem davon ab, wie kritisch die jeweilige Maschine ist, wie häufig Ausfälle auftreten und wie lange die Lieferzeiten sind.
Dabei kommen Prognosedaten und Lieferkettenlogistik zum Einsatz, um sicherzustellen, dass Ersatzteile genau dann verfügbar sind, wenn eine Maschine sie benötigt. Dieser Ansatz bewertet die Risikoprofile der Anlagen, die Lebenszyklen der Komponenten und die Lieferzeiten der Lieferanten.
Die Kosten von Fehlentscheidungen: Kosten bei Lieferengpässen vs. Lagerhaltungskosten
Die Lagerung von Ersatzteilen verursacht zunächst Kosten. Doch das Fehlen oder die Unzulänglichkeit von Ersatzteilen kann auf lange Sicht noch höhere Kosten verursachen.
Um hier wirtschaftlich das richtige Gleichgewicht zu finden, sollten die beiden gegensätzlichen Kosten unter Berücksichtigung der folgenden Aspekte sorgfältig abgewogen werden:
- Die jährlichen Lagerhaltungskosten - Diese liegen in der Regel zwischen 20 % und 30 % des ursprünglichen Anschaffungswerts des Teils [1]. Dieser Prozentsatz deckt die Kosten für gebundenes Kapital, Lagerfläche, Versicherung und den physischen Verfall im Lager ab. Beispielsweise verschlechtern sich Elektrolytkondensatoren in speicherprogrammierbaren Steuerungen (SPS) mit der Zeit, wenn sie nicht mit Strom versorgt werden, wodurch schlecht verwaltete Bestände zu unbrauchbarem Abfall werden.
- Die Kosten durch Bestandslücken - Dies ist der gesamte finanzielle Verlust, der entsteht, während eine Maschine stillsteht und auf ein Ersatzteil wartet. Laut der Society for Maintenance and Reliability Professionals (SMRP) sollte der Gesamtwert des MRO-Bestands nicht mehr als 1,5 % des Wiederbeschaffungswerts (RAV) betragen, wobei die besten Unternehmen je nach Branche zwischen 0,3 % und 1,5 % liegen [2].
Der Ausfall einer wesentlichen Komponente, für die keine Ersatzteile vor Ort verfügbar sind, erhöht die Kosten der damit verbundenen Ausfallzeit. Die Kosten für Eilversand und mögliche Gebühren für den Notfalleinsatz von Technikern kommen zu diesen Kosten hinzu.
Klassifizierung von Ersatzteilen nach ihrer Kritikalität: das ABC- und XYZ-Modell
Um Tausende von Einzelteilen nachverfolgen zu können, ist eine strukturierte Kategorisierungsmatrix erforderlich, die den finanziellen Wert mit der Vorhersagbarkeit der Nachfrage verbindet.
Laut der Association for Supply Chain Management (ASCM) gehören die ABC- und XYZ-Klassifizierungen zu den zentralen Methoden im Leistungsmanagement der Lieferkette [3].
ABC-Analyse
Bei dieser Methode wird der Ersatzteilbestand anhand des jährlichen Verbrauchswerts in drei verschiedene Klassen unterteilt:
- Klasse A – Hochwertige Teile, die etwa 70 % des Gesamtbestandswerts ausmachen, jedoch nur 10 % bis 15 % des physischen Bestands ausmachen. Diese Artikel erfordern eine strenge Nachverfolgung und geringe Sicherheitsbestände.
- Klasse B – Artikel mittlerer Wertigkeit, die 20 % des finanziellen Werts und 20 % des Volumens ausmachen. Für diese Artikel kommen automatisierte Nachbestellpunkte zum Einsatz.
- Klasse C – Geringwertige Komponenten, die 10 % des Gesamtwerts, aber 60 % bis 70 % des physischen Volumens ausmachen. Für diese Teile werden Methoden zur Großbestellung wie Zwei-Behälter-Systeme verwendet.
XYZ-Analyse
Dieses Rahmenwerk lässt sich mit dem ABC-System kombinieren, um Teile anhand der Vorhersagbarkeit der Nachfrage zu klassifizieren:
- Klasse X – Konstante und vorhersehbare Nachfrage. Die Beschaffung dieser Artikel ist unkompliziert, da die Ausfallraten regelmäßigen Mustern folgen.
- Klasse Y – Schwankende Nachfrage, die Produktionszyklen oder saisonalen Schwankungen folgt.
- Klasse Z – Unvorhersehbare Nachfrage mit langen Zeiträumen ohne Nutzung. Zu dieser Klasse gehören häufig spezielle Automatisierungsbaugruppen und mechanische Getriebe.
Wenn ein Manager diese beiden Rahmenwerke zu einer ABC/XYZ-Matrix kombiniert, können Beschaffungsverantwortliche ihr Kapital gezielter einsetzen. Ein „AZ“-Bauteil ist beispielsweise kostspielig und unterliegt einer unvorhersehbaren Nachfrage. Man möchte keine Mittel für den Kauf des Bauteils ausgeben, nur damit es im Lager liegt und nie verwendet wird. Man möchte aber auch nicht auf eine Routinebestellung bei einem Lieferanten zurückgreifen müssen, da dies bei einem unvorhersehbaren Ereignis zu lange dauern kann.
In diesem Fall ist es wirtschaftlich sinnvoller, das Teil von einem Lieferanten vorrätig halten zu lassen, anstatt es selbst zu lagern.
Das Lieferzeitrisiko als strategische Variable
Laut dem „Global Value Chain Barometer“ des Weltwirtschaftsforums nahmen geopolitische Störungen in den Lieferketten von Dezember 2021 bis Januar 2023 um 110 % zu. Klimabedingte Risikoereignisse stiegen im gleichen Zeitraum um 146 % [4].
Was die Komponenten betrifft, so stiegen die Lieferzeiten für Halbleiter bei einigen Produkten von 8–12 Wochen Anfang 2020 auf bis zu 52 Wochen Ende 2022 [5]. Ein traditioneller Ansatz geht davon aus, dass ein Lieferant ein Teil innerhalb eines festgelegten Zeitfensters liefert. In der Realität können Schwankungen bei den Lieferzeiten eine typische Lieferzeit von zwei Wochen auf mehrere Monate verlängern.
Wenn eine Fabrik auf einen einzigen Lieferanten ohne lokale Sicherheitspuffer angewiesen ist, führt jede Transportstörung zu einem Produktionsstillstand. Ingenieure müssen bei der Ausarbeitung ihrer Lagerungsprotokolle eher die schlimmsten Lieferzeit-Szenarien als die besten Fälle berücksichtigen.

Berechnung der zu lagernden Stückzahl
Teams können die folgende Standardformel verwenden, um den erforderlichen Sicherheitsbestand für eine beliebige Komponente zu berechnen:
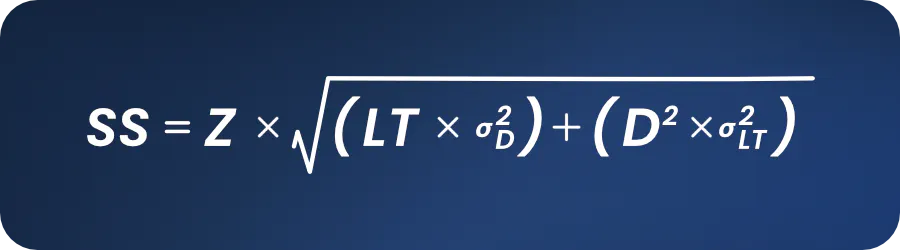
In dieser Formel steht Z für den Standardnormalverteilungsfaktor für ein angestrebtes Serviceniveau. LT ist die durchschnittliche Lieferzeit des Lieferanten und D ist der durchschnittliche Bedarf. Die Symbole σD und σLT bezeichnen die Standardabweichungen des Bedarfs bzw. der Lieferzeit. Die Anwendung dieser Formel stellt sicher, dass sich Ihre Sicherheitsbestände vergrößern, wenn ein Lieferant unvorhersehbare Liefergewohnheiten aufweist [6].
Bei stark schwankendem Bedarf oder stark schwankenden Lieferzeiten steigen die erforderlichen Sicherheitsmargen. Wenn für einen Artikel die Kosten bei Bestandslücken gering sind oder die Lieferkette sehr zuverlässig ist, können Werke ihre Zielbestandsmengen sicher senken, um Kapital freizusetzen.
Verwaltung veralteter Teile und Altgeräte
In der Schwerindustrie kommen häufig Steuerungssysteme zum Einsatz, die bereits Jahrzehnte alt sind. Da industrielle Automatisierungssysteme ihre ursprünglichen Bauteile überdauern müssen, stellt der Betrieb und die Wartung mit veralteten Komponenten eine Herausforderung dar.
Wenn ein Originalhersteller den Support für einen Antrieb oder eine Steuerung einstellt, entfällt ein üblicher Beschaffungsweg. Für alte Anlagen werden schließlich Ersatzteile benötigt, die nicht mehr hergestellt werden. Infolgedessen bestellen Werke diese veralteten Komponenten oft in übermäßigen Mengen aus nicht geprüften Quellen. Diese Vorgehensweise erhöht das Risiko, gefälschte oder minderwertige Hardware zu erhalten.
Eine zuverlässigere Alternative besteht darin, den gesamten Bestand an Altgeräten zu überprüfen und eine Partnerschaft mit EU Automation einzugehen, um wiederaufbereitete und zertifizierte Teile vorrätig zu halten. Die Beschaffung über EU Automation ermöglicht es den Betrieben, alte Maschinen am Laufen zu halten, ohne kostspielige Lagerhallen vor Ort errichten zu müssen.
Beschaffung über lieferantengesteuerte Bestände und Konsignationsware
Unternehmen müssen nicht jeden Artikel, der sich in ihrem Lager befindet, selbst besitzen. Durch alternative Liefervereinbarungen können Betriebe ihr Kapitalrisiko senken und haben dennoch bei Bedarf Zugang zu wichtigen Komponenten.
Die folgenden zwei Ansätze kommen bei teuren, schwer verkäuflichen Komponenten zum Einsatz, bei denen die Lagerkosten sehr hoch sind, die sofortige Verfügbarkeit jedoch entscheidend ist:
- Konsignationslager – Der Lieferant ist Eigentümer der Lagerbestände in einem Werkslager. Der Werksleiter bezahlt diese erst, wenn sie verbraucht werden.
- Lieferantenverwaltetes Lager (SMI) – Der Lieferant überwacht den Verbrauch im Werk aus der Ferne und versendet Teile bei Bedarf automatisch.
Die Ersatzteilplanung mit umfassenderen Instandhaltungsoptionen verknüpfen
Unterschiedliche Maschinenwartungsprogramme stellen unterschiedliche Anforderungen an den Lagerbestand. Ein reaktives Wartungssystem erfordert große Mengen an unerwartet benötigten Ersatzteilen, da Komponenten bis zum Ausfall betrieben werden.
Die ABB-Umfrage „Value of Reliability“ ergab, dass 21 % der Unternehmen trotz der hohen Kosten ungeplanter Ausfälle nach wie vor auf eine Wartung nach dem „Run-to-Failure“-Prinzip setzen [7]. Dieser Ansatz führt zu einer unübersichtlichen Lagerhaltung und hohen Versandkosten.
Ein präventives Programm sorgt für vorhersehbare Chargenbedarfe, sodass Teams Komponenten erst kurz vor einer geplanten Abschaltung bestellen können. Fortgeschrittene Programme wie vorausschauende Instandhaltung und zustandsbasierte Überwachung verändern die Lageranforderungen grundlegend. Wenn beispielsweise Schwingungssensoren einen Lagerdefekt bereits Wochen im Voraus melden, gewinnt das Beschaffungsteam mehr Zeit, um genau das benötigte Teil zu beschaffen.
Diese Frühwarnung ermöglicht es Managern, Teile erst dann bei externen Lieferanten zu bestellen, wenn eine Warnmeldung vorliegt, wodurch die Kosten für die Dauerlagerung gesenkt werden.
Häufige Fallstricke bei der Verwaltung von Wartungsbeständen
Viele Fabriken gefährden ihre Budgetplanung, indem sie in folgende Lagerhaltungsfallen tappen:
- Doppelte Einträge für identische Teile, weil verschiedene Techniker diese unter unterschiedlichen Herstellercodes erfasst haben
- Die Bevorratung unnötiger Ersatzteile für Geräte, die bereits vor Jahren ausgetauscht wurden
- Die Vernachlässigung der Klimakontrolle in Lagerräumen führt zu verrosteten Lagern
- Das Versäumnis, Lieferzeitangaben zu aktualisieren, wenn ein Lieferant seine Produktionsstätten ins Ausland verlagert
- Die vollständige Abhängigkeit von einem Erstausrüster bei der Teileversorgung, ohne die Verfügbarkeit von Alternativen bei Drittanbietern zu prüfen
Wichtige Leistungskennzahlen für den MRO-Bestand
Betriebe sollten diese spezifischen Datenpunkte überwachen, um den Zustand ihres Ersatzteilsystems zu verfolgen:
- Lagerumschlag – Die Häufigkeit, mit der Ihr Gesamtbestand im Laufe eines Jahres verbraucht und wieder aufgefüllt wird
- Lieferausfallquote – Der Prozentsatz der Materialanforderungen, die nicht sofort aus dem verfügbaren Bestand erfüllt werden können
- Service-Level – Die Wahrscheinlichkeit, dass ein Teil im Regal verfügbar ist, wenn es für eine Reparatur benötigt wird
- Anteil des inaktiven Bestands – Der Anteil der gelagerten Teile, die innerhalb eines gleitenden 12-Monats-Zeitraums nicht verwendet wurden
Fazit
Durch die Einstufung von Artikeln nach ihrer Wichtigkeit wird sichergestellt, dass das Kapital stets zuerst die tatsächlichen operativen Risiken abdeckt. Die Berücksichtigung von Lieferabweichungen und veralteten Komponenten verhindert plötzliche Produktionsausfälle.
Werksleiter müssen den Lagerbestand mit modernen Nachverfolgungswerkzeugen und einem zuverlässigen Lieferanten verknüpfen. Auf diese Weise können sie Produktionsziele sichern und gleichzeitig die Budgets vorhersehbar halten.
Für Beschaffungsteams, die das Risiko von Lieferengpässen gegen Lagerhaltungskosten abwägen möchten, unterstützt EU Automation bei der Beschaffung aktueller und veralteter Ersatzteile. Dabei fördert das Unternehmen die strategische Planung kritischer Ersatzteile mit kurzen Lieferzeiten und einer globalen Lieferkette, um Kunden einen schnellen Zugang zu den benötigten Teilen zu ermöglichen.
Literaturverzeichnis
[1] Association for Supply Chain Management (ASCM), APICS Dictionary, 17th Edition, 2022.
[4] World Economic Forum / Kearney, Global Value Chain Barometer, January 2023.
[5] Simcona / Supply Chain Management Review, "Electronic Component Shortage Outlook," 2024–2025.
[6] Crack The Code - Understanding safety stock and mastering its equation
[7] ABB / Sapio Research, Value of Reliability Survey, 2023.