Le guide complet pour l'approvisionnement et la gestion des composants d'automatisation dans une chaîne d'approvisionnement perturbée
L’approvisionnement est devenu l’une des tâches les plus difficiles dans les opérations industrielles, et des stratégies d’approvisionnement solides constituent désormais un élément essentiel au bon fonctionnement d’une usine. Les perturbations de la chaîne d’approvisionnement mondiale ont augmenté de 38 % en 2024 par rapport à l’année précédente, selon les données de suivi de Resilinc, l’industrie manufacturière générale et le secteur des hautes technologies figurant parmi les cinq secteurs les plus touchés [1]. Pour une usine qui fonctionne avec des pièces d’automatisation spécialisées, chacun de ces événements représente un risque potentiel de délai entre la défaillance d’un composant et l’arrivée de son remplacement.
Cette vulnérabilité est structurelle, et non ponctuelle. McKinsey estime que des perturbations d’une durée d’un mois ou plus touchent désormais les chaînes d’approvisionnement mondiales tous les 3,7 ans en moyenne, et qu’un seul choc grave peut anéantir près de la moitié des bénéfices annuels de l’entreprise concernée [2]. Une stratégie d’approvisionnement solide est le seul rempart entre une usine et ce type de perte. Elle détermine si le remplacement d’une pièce défectueuse se fera rapidement ou s’il entraînera l’arrêt de la chaîne de production pendant des semaines.
Ce guide explique comment les équipes industrielles peuvent mettre en place une stratégie d’approvisionnement qui tient le coup lorsque la chaîne d’approvisionnement faiblit. Il aborde les risques spécifiques aux composants d’automatisation, la gestion des délais de livraison, l’approvisionnement en pièces difficiles à trouver ou obsolètes, ainsi que la manière d’intégrer tout cela dans un plan plus large de gestion des actifs.
L'impact des stratégies d'approvisionnement sur l'automatisation industrielle
Une stratégie d’approvisionnement est le plan qui définit la provenance des composants, le nombre de fournisseurs utilisés, la gestion des délais de livraison et les mesures à prendre lorsqu’une pièce n’est plus disponible. Dans le domaine de l’automatisation industrielle, cette stratégie est plus ciblée et plus technique que les conseils généraux en matière de chaîne d’approvisionnement destinés au commerce de détail ou aux biens de consommation. Les pièces sont spécialisées, les volumes sont faibles et un seul module discontinué peut paralyser une chaîne de production.
La plupart des recommandations publiées sur la stratégie de chaîne d’approvisionnement ciblent les produits de grande consommation, où la priorité est de prévoir la demande et d’acheminer les produits finis vers les clients. L’automatisation industrielle est confrontée au problème inverse. La demande pour une pièce de rechange spécifique est faible et irrégulière, la pièce peut avoir une durée de vie de quinze ans, et le fabricant d’origine a peut-être cessé de la produire il y a des années. Une stratégie d’approvisionnement pour une usine doit anticiper la rareté, et non le volume.
Trois questions sont au cœur de toute stratégie d’approvisionnement industriel :
- Disponibilité : la pièce est-elle réellement disponible, y compris les composants obsolètes et difficiles à trouver qui ne sont plus proposés par le fabricant d’origine ?
- Délai de livraison : combien de temps faudra-t-il pour la recevoir, et l’usine peut-elle tenir le coup pendant ce délai grâce aux pièces de rechange dont elle dispose ?
- Concentration des risques : de combien de fournisseurs et de combien de régions l’usine dépend-elle pour ses composants critiques ?
Si ces trois éléments sont bien maîtrisés, la plupart des décisions d’approvisionnement s’imposent d’elles-mêmes. Les sections ci-dessous abordent chacun d’entre eux tour à tour.
Pourquoi les chaînes d'approvisionnement automatisées connaissent-elles des défaillances différentes ?
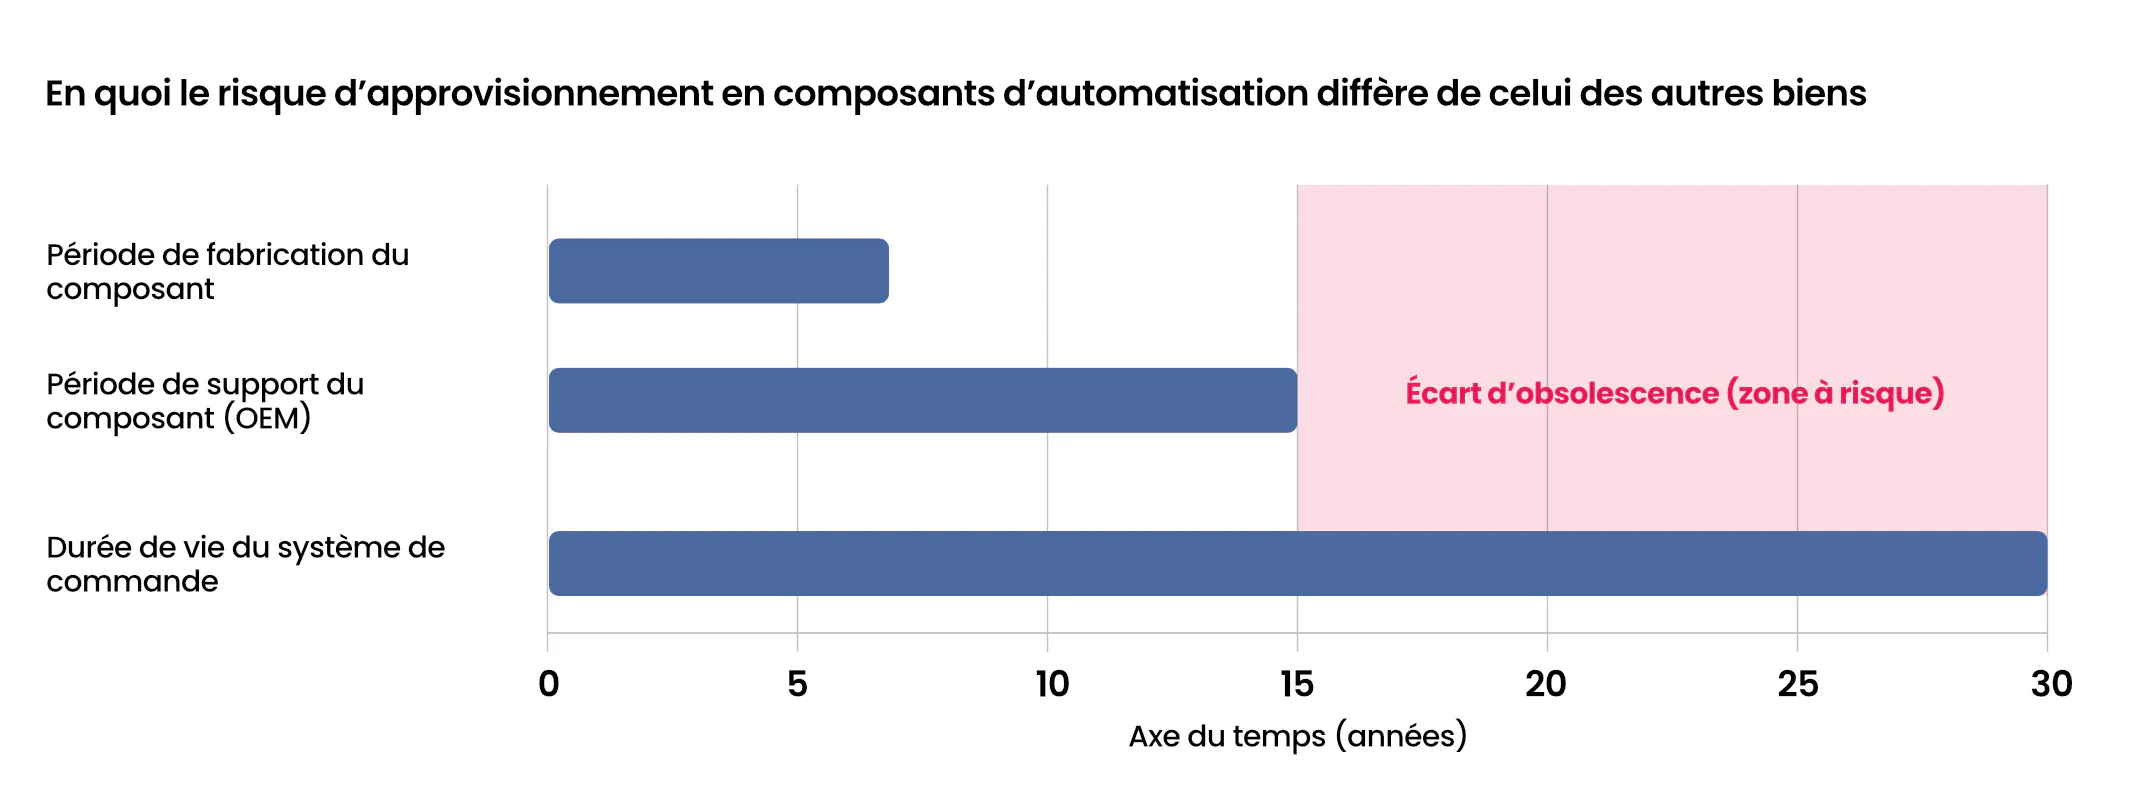
Les chaînes d’approvisionnement de l’automatisation industrielle connaissent des défaillances pour des raisons qui touchent rarement les biens de consommation. Les composants sont fabriqués en petites séries, dépendent d’un approvisionnement limité en semi-conducteurs et restent en service bien après leur retrait du catalogue. Une perturbation qu’un détaillant peut absorber en une semaine peut paralyser une usine pendant un mois.
Les délais de livraison constituent le premier point de tension. Lors de la récente pénurie de semi-conducteurs, les délais moyens de livraison des puces ont atteint 20,2 semaines, soit la durée la plus longue depuis le début du suivi en 2017 [3]. Les automates programmables et les variateurs qui dépendent de ces puces ont subi ce retard en conséquence. Une pièce qui était autrefois livrée en quelques jours a mis plusieurs mois à arriver, et les usines qui ne disposaient d’aucun stock tampon n’ont eu d’autre choix que d’attendre.
La concentration des acteurs du marché constitue le deuxième point de tension. L’enquête menée en 2024 par McKinsey auprès des responsables de la chaîne d’approvisionnement a révélé que seules 60 % des entreprises disposaient d’une visibilité complète, même sur leurs fournisseurs de premier rang [4]. De nombreuses usines ne découvrent l’existence d’un point de défaillance unique qu’au moment où celui-ci se produit, lorsqu’un fournisseur unique dans une région donnée ne peut pas livrer et qu’aucune alternative qualifiée n’est répertoriée. La même étude a montré qu’il fallait en moyenne deux semaines aux entreprises rien que pour planifier et mettre en œuvre une réponse à une perturbation [4].
L'obsolescence est le troisième aspect de l'automatisation, et le plus particulier. Les équipements industriels fonctionnent pendant des décennies, mais les composants électroniques qu'ils contiennent sont mis hors service selon les cycles de vie des produits grand public. Un contrôleur installé en 2010 peut encore piloter un processus critique alors même que son fabricant l'a déclaré en fin de vie il y a plusieurs années. Lorsqu'il tombe en panne, il n'existe plus de pièces de rechange neuves à acheter, et l'usine se retrouve contrainte de se tourner vers le marché de l'occasion ou de procéder à une mise à niveau imprévue.
En quoi le risque lié à l'approvisionnement en produits d'automatisation diffère-t-il de celui lié aux biens généraux ?
Ces trois risques se cumulent. Un délai de livraison long pour une pièce obsolète provenant d’un seul fournisseur constitue le pire scénario, et ce cas de figure est plus fréquent que ne le pensent la plupart des usines. La gestion de chacun de ces risques fera l’objet des sections suivantes, ainsi que du guide approfondi intitulé « Gérer les perturbations de la chaîne d’approvisionnement mondiale ».
Comment les usines peuvent-elles réduire les risques liés aux délais de livraison ?
Le risque lié aux délais d'approvisionnement correspond au laps de temps qui s'écoule entre la défaillance d'une pièce et l'arrivée de sa pièce de rechange. L'objectif est de réduire ce délai, ou de le combler grâce aux stocks, avant qu'une défaillance ne vienne aggraver la situation. Les usines qui gèrent efficacement les délais d'approvisionnement les considèrent comme des données à suivre, et non comme une caractéristique immuable d'un fournisseur.
Un programme pratique de gestion des délais de livraison suit un enchaînement clair :
- Déterminez le délai d’approvisionnement de chaque composant critique en vous basant sur l’historique réel des commandes.
- Identifiez les pièces dont le délai d’approvisionnement est trop long pour que l’usine puisse fonctionner avec les pièces de rechange existantes.
- Trouvez une deuxième source d’approvisionnement pour ces pièces, afin qu’un retard chez un seul fournisseur n’entraîne pas l’arrêt de la ligne de production.
- Maintenez un stock tampon pour les composants présentant les délais de livraison les plus longs et le niveau de criticité le plus élevé.
- Suivez les performances réelles de livraison au fil du temps et ajustez le stock tampon en fonction de l’évolution des délais de livraison.
La première étape est celle qui est le plus souvent négligée. Les délais de livraison annoncés et les délais réels divergent fortement en période de tension, et un plan fondé sur les chiffres du catalogue s'effondre dès que la chaîne d'approvisionnement se resserre. L'historique des commandes reflète la réalité.
Le stock de sécurité a un coût, c’est pourquoi la quatrième étape est sélective plutôt qu’universelle. La détention de stocks immobilise des capitaux et de l’espace de stockage, et les coûts de détention s’élèvent généralement à 20 % à 30 % de la valeur des stocks chaque année [5]. L’objectif n’est pas de tout stocker, mais de stocker les quelques pièces dont l’absence serait la plus coûteuse, un aspect abordé en détail dans le guide intitulé « Planification stratégique des pièces de rechange : quelle quantité est suffisante et pourquoi ? ».
Approvisionnement en pièces rares et obsolètes
L'obsolescence est le principal problème d'approvisionnement dans le domaine de l'automatisation industrielle. La norme qui la régit, l'IEC 62402, définit l'obsolescence comme le passage d'un article requis du statut « disponible » à « indisponible » auprès de son fabricant [6]. Pour une usine, ce changement est rarement annoncé à l'avance et est généralement découvert au pire moment, lorsqu'une pièce tombe en panne et qu'il n'y a plus de stock disponible à commander.
La fin de vie d’une pièce ne signifie pas nécessairement que l’équipement doit être remplacé. Un contrôleur, un variateur ou un module d’E/S peut permettre à une ligne de production de continuer à fonctionner pendant des années après que le fabricant a cessé de le produire, à condition de pouvoir trouver un remplacement en cas de panne. La question n’est plus de savoir si la pièce figure dans le catalogue actuel, mais s’il est possible, tout simplement, de se procurer un exemplaire en état de marche.
Il existe trois solutions pour remplacer un composant obsolète, chacune présentant des avantages et des inconvénients :
- Se procurer la pièce d'origine auprès d'un stock spécialisé : c'est la solution la plus rapide lorsqu'elle est disponible, elle permet de conserver le système existant tel quel, mais dépend de la disponibilité de la pièce en stock.
- Réparer ou remettre à neuf l’unité défaillante : une solution viable pour certains ensembles, mais plus lente et pas toujours possible dès lors qu’un composant interne est lui-même devenu obsolète.
- Passer à un équivalent actuel : cette solution élimine le problème d’obsolescence, mais entraîne des coûts d’ingénierie, des temps d’arrêt et une revalidation ; elle convient donc davantage à un changement planifié qu’à une situation d’urgence.
Pour la première solution, EU Automation dispose d’un catalogue de composants d’automatisation industrielle actuels, difficiles à trouver et obsolètes, y compris des pièces que les fabricants d’origine ne prennent plus en charge. Trouver rapidement un composant obsolète fait souvent la différence entre quelques heures d’arrêt et un projet de mise à niveau imprévu, et permet à une usine de choisir de se moderniser selon son propre calendrier plutôt que sous la pression d’une panne. Les mécanismes plus approfondis permettant de détecter précocement les risques d’obsolescence et de mettre en place une approche maîtrisée sont abordés dans l’article « Comment trouver des pièces d’automatisation obsolètes sans risquer de temps d’arrêt ».

Risque d'approvisionnement spécifique au secteur : les systèmes hérités dans le secteur de l'énergie et des services publics
Le risque lié à l’approvisionnement n’est pas réparti de manière uniforme entre les secteurs. Les secteurs de l’énergie et des services publics sont les plus exposés, car ils exploitent certains des systèmes de contrôle les plus anciens encore en service critique. Une station de traitement des eaux ou une sous-station peut dépendre d’équipements installés il y a plusieurs décennies, pour lesquels le remplacement de l’ensemble du système n’est ni rapide ni bon marché, et où les temps d’arrêt ont des implications importantes en matière de sécurité et de réglementation.
Les systèmes de contrôle hérités concentrent tous les risques d’approvisionnement à la fois. Les composants ne sont plus fabriqués depuis longtemps, le fournisseur d’origine n’existe peut-être plus et la documentation est souvent insuffisante. Pourtant, l’installation ne peut pas être simplement mise hors service pendant la conception d’un remplacement moderne, car elle assure un processus dont dépend la population. L’approvisionnement pour ces systèmes consiste à maintenir en état de fonctionnement une installation vieille de plusieurs décennies, tandis qu’une modernisation à plus long terme est planifiée et budgétisée.
Il s'agit avant tout d'un problème d'approvisionnement, puis d'un problème d'ingénierie. Une modernisation peut être planifiée sur plusieurs années, mais une pièce obsolète défaillante doit être trouvée en quelques jours, et une bonne stratégie d'approvisionnement permet de gagner le temps nécessaire à la mise en œuvre du plan d'ingénierie. Le traitement complet de la maintenance des systèmes de contrôle vieillissants dans ces secteurs est abordé dans le guide intitulé « L'avenir de la chaîne d'approvisionnement 4.0 et la lutte contre les arrêts imprévus ».
Maîtriser votre architecture de contrôle : API, DCS et SCADA
Les décisions d'approvisionnement dépendent du type de système de contrôle utilisé par une usine, car l'architecture influe sur la manière dont la défaillance d'un composant se propage et sur la manière dont une pièce de rechange est obtenue. Les trois architectures courantes sont l'automate programmable industriel (API), le système de contrôle distribué (DCS) et le système de contrôle de supervision et d'acquisition de données (SCADA). Chacune présente des défaillances différentes et chacune a un profil d'approvisionnement distinct.
Un API contrôle des machines à fonctionnement discontinu et constitue souvent l’unité nécessitant le remplacement urgent d’une pièce obsolète. Un DCS coordonne les processus continus à l’échelle de toute l’usine ; une défaillance peut donc avoir des répercussions importantes et les pièces de rechange sont étroitement liées au système installé.
Le SCADA se situe au-dessus des deux autres en tant que couche de surveillance et de supervision, et ses composants vieillissent selon un cycle logiciel et matériel plus rapide. Savoir quel système est utilisé dans l’usine et où se trouvent les pièces obsolètes au sein de celui-ci constitue le point de départ de tout plan d’approvisionnement. Les différences pratiques entre ces systèmes, ainsi que leurs implications en matière de maintenance et d’approvisionnement, sont présentées dans le guide « PLC, PAC ou IPC : quel système de contrôle vous convient le mieux ? ».
Intégrer l'approvisionnement dans une stratégie de gestion d'actifs
L'approvisionnement en pièces de rechange s'inscrit plus efficacement dans le cadre d'un plan global de gestion des actifs que dans une simple réaction à chaque panne. La norme internationale ISO 55000 relative à la gestion des actifs définit l'objectif comme étant la valorisation des actifs tout au long de leur cycle de vie. Elle invite les organisations à prendre en compte le coût total du cycle de vie plutôt que le coût immédiat d'une simple réparation [7]. Une pièce de rechange conservée pour parer à une panne critique fait partie de ce coût du cycle de vie, et non pas une charge générale à réduire de manière isolée.
Cela redéfinit la gestion des pièces de rechange comme une décision stratégique. La question est de savoir quelles pièces une usine doit stocker, en quelle quantité et pour parer à quels modes de défaillance, en trouvant le juste équilibre entre le coût de la gestion des stocks et celui d’une rupture de stock. La gestion des stocks est coûteuse, mais l’arrêt d’une ligne de production par manque d’un seul module l’est bien davantage, et le point d’équilibre varie pour chaque actif.
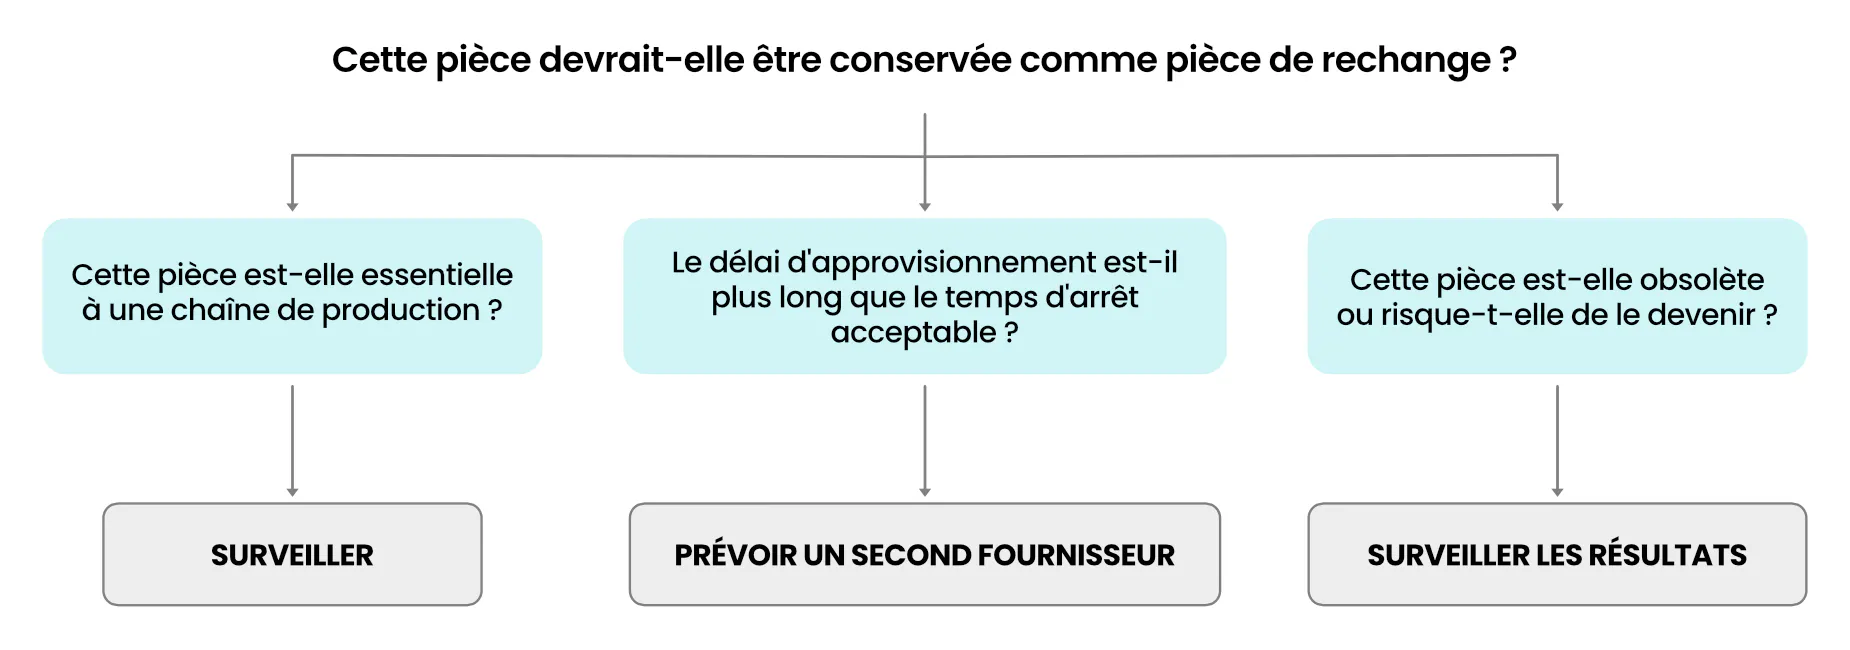
C'est là que s'entrecroisent l'approvisionnement et les achats. Un programme de maintenance prédictive permet d'anticiper la défaillance d'un composant, mais cette prévision n'apporte de la valeur que si la pièce peut être approvisionnée dans le délai qu'elle prévoit.
EU Automation fournit des composants actuels et obsolètes afin de répondre précisément à ces délais d'approvisionnement, de sorte qu'un remplacement planifié ne soit pas retardé par l'indisponibilité d'une pièce. En ce qui concerne plus particulièrement les produits obsolètes à faible volume, le fait de disposer d'une source fiable de pièces hors production permet à une usine d'exploiter ses équipements jusqu'à leur fin de vie raisonnable, plutôt que de les remplacer prématurément par crainte d'une rupture d'approvisionnement.
Un cadre pratique pour la stratégie d'approvisionnement
Une stratégie d’approvisionnement n’a pas besoin d’être complexe pour être efficace. Elle doit être consignée par écrit, s’appuyer sur des données réelles et être réévaluée au fur et à mesure que la chaîne d’approvisionnement évolue. Le cadre suivant rassemble les sections précédentes en une séquence que l’usine peut suivre :
- Établir un classement par ordre de criticité des composants, en fonction du coût d’un arrêt de la ligne de production en cas de défaillance de chacun d’entre eux.
- Enregistrer le délai réel de livraison de chaque pièce critique, en se basant sur l’historique des commandes.
- Signalez chaque composant obsolète ou en fin de vie, en vous basant sur le statut indiqué par le fabricant et l’expérience sur le terrain.
- Déterminez la stratégie d’approvisionnement pour chaque pièce critique : stock de pièces de rechange, double source d’approvisionnement, voie de réparation ou mise à niveau planifiée.
- Sélectionnez un deuxième fournisseur pour les pièces pour lesquelles une source unique présente un risque trop élevé.
- Définissez des niveaux de stock tampon pour les composants présentant la plus grande criticité et les délais de livraison les plus longs, et pas au-delà.
- Réexaminez le plan selon un cycle fixe, en mettant à jour les délais de livraison, le statut d’obsolescence et les niveaux de stock à mesure qu’ils évoluent.
Ce cadre est délibérément classé par ordre de risque. La criticité prime, car c'est elle qui détermine où concentrer les efforts : une usine qui ne peut pas stocker tout le matériel doit privilégier les quelques pièces dont l'absence aurait le coût le plus élevé. Le reste de la stratégie découle de ce classement.
Conclusion
Les perturbations ne constituent plus une exception qu’une usine peut anticiper une fois par an. Les chocs majeurs d’approvisionnement faisant désormais partie intégrante des opérations industrielles, ce qui distingue les usines les unes des autres, c’est leur niveau de préparation lorsqu’une pièce vient à manquer. Cette préparation se résume à trois questions auxquelles il faut répondre à l’avance : le composant peut-il être obtenu, dans quel délai et auprès de combien de sources ? Les pièces d’automatisation compliquent ces trois aspects, car elles sont spécialisées, ont une longue durée de vie et sont sujettes à l’obsolescence.
Les meilleures stratégies d’approvisionnement transforment ces questions en décisions courantes plutôt qu’en situations d’urgence. Classez les composants par ordre de criticité, basez les délais de livraison sur ce qui s’est réellement passé plutôt que sur les estimations, signalez l’obsolescence avant qu’une pièce ne tombe en panne et ne stockez que les pièces de rechange dont l’absence coûterait le plus cher.
Gérée de cette manière, la discontinuation d’un composant devient un désagrément plutôt qu’une crise. EU Automation soutient cette approche en fournissant des composants d’automatisation industrielle actuels, difficiles à trouver et obsolètes, aidant ainsi les usines à maintenir leurs lignes critiques en fonctionnement tout en planifiant leur modernisation selon leurs propres conditions.
Références
[1] https://resilinc.ai/press-release/global-supply-chains-see-nearly-40-annual-increase-in-disruptions/
[4] https://www.mckinsey.com/capabilities/operations/our-insights/supply-chain-risk-survey-2024